
如何创建您的首个车间仪表盘
了解如何在 Tulip 的应用编辑器中构建交互式仪表盘
Tulip 允许您构建两种类型的仪表盘,以可视化展示您在实现生产目标方面的进展:
- 桌面仪表盘:旨在通过电子邮件或实时流媒体链接在 Tulip 管理员和高管之间共享
- 车间仪表盘,旨在通过生产车间的电视和触摸屏进行访问
车间仪表盘因能取代车间内的纸质图表和白板而广受欢迎。它让任何团队成员都能直观地了解当天的任务安排。
其外观大致如下:
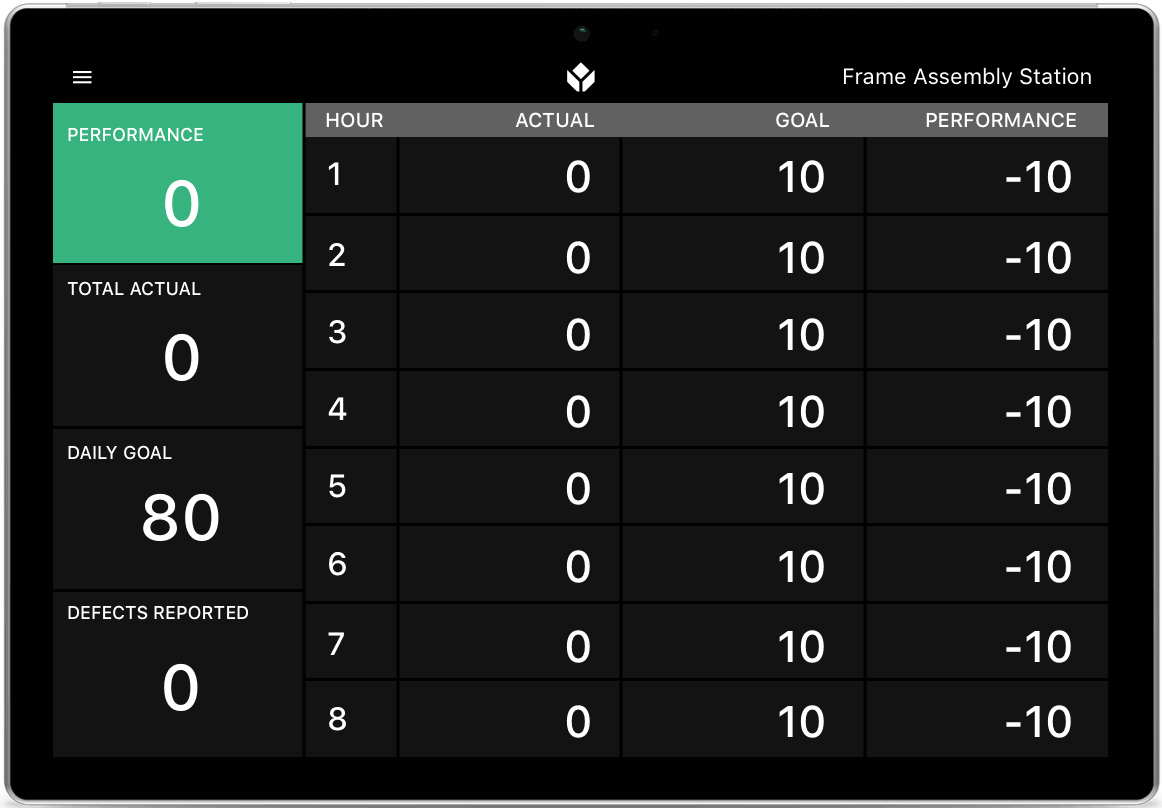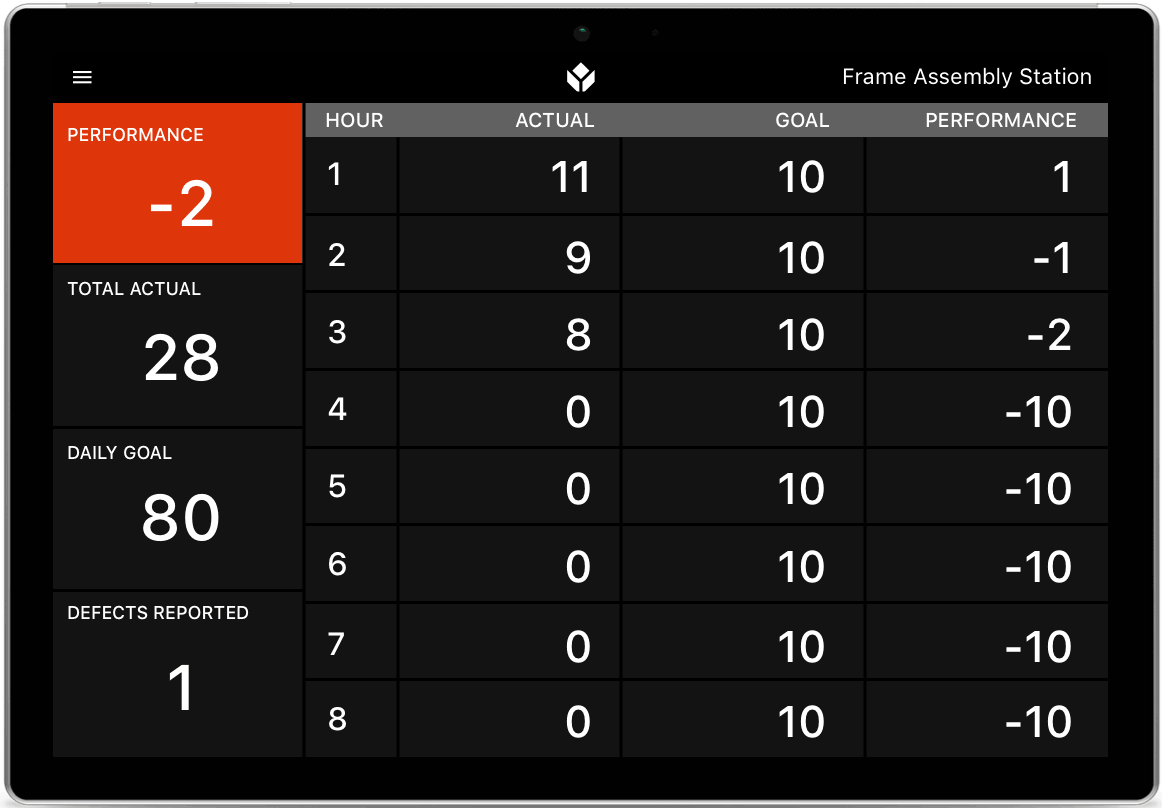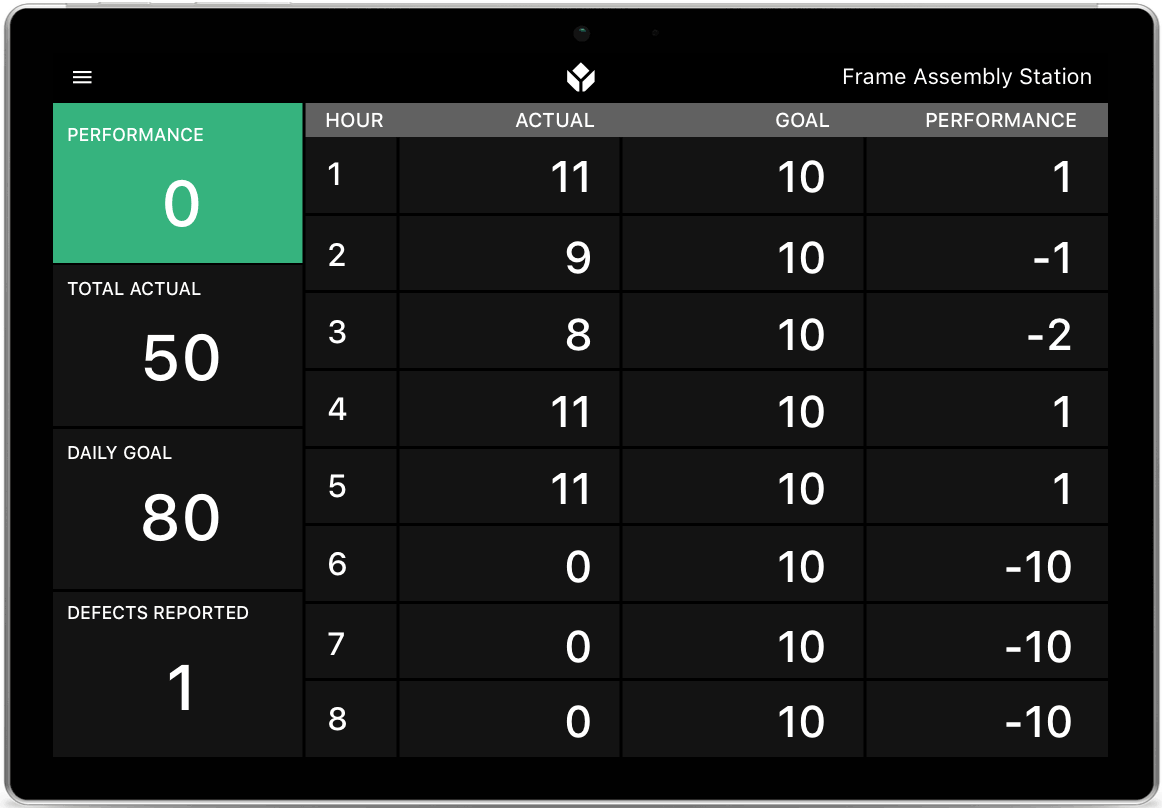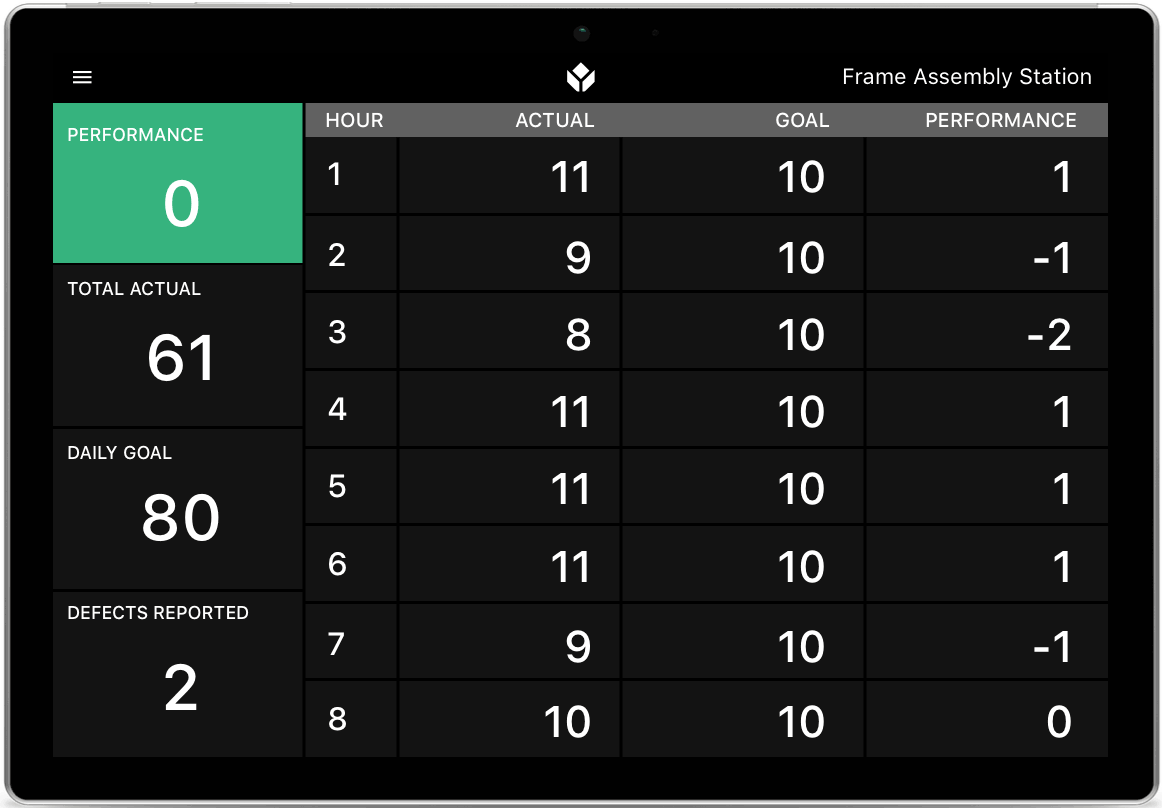
但在创建之前,您首先需要规划一组用于收集所有数据的制造应用程序。这可能是一项令人头脑疲劳的工作,因为您需要同时考虑生产车间中多个角色的应用程序需求。
因此,以下是一个公司如何利用Tulip创建多种类型应用程序的示例,这些应用程序共同用于衡量其车间的关键绩效指标(KPI)。
以下是该流程的简要总结:
- 确定您希望优化的KPI。
- 创建一个仪表盘,涵盖所有决定成功与否的高层级指标
- 为车间内每个与特定KPI相关的工作工位创建一个应用程序
- 在这些应用中,创建变量以追踪需要汇总的具体数据点
- 利用应用程序中的这些变量,创建独立的分析报告,以深入剖析每个关键绩效指标
- 将这些分析纳入与高层级仪表盘位于同一应用程序中,通过分步展示深入剖析每个关键绩效指标
以下是该流程的简要示意图:
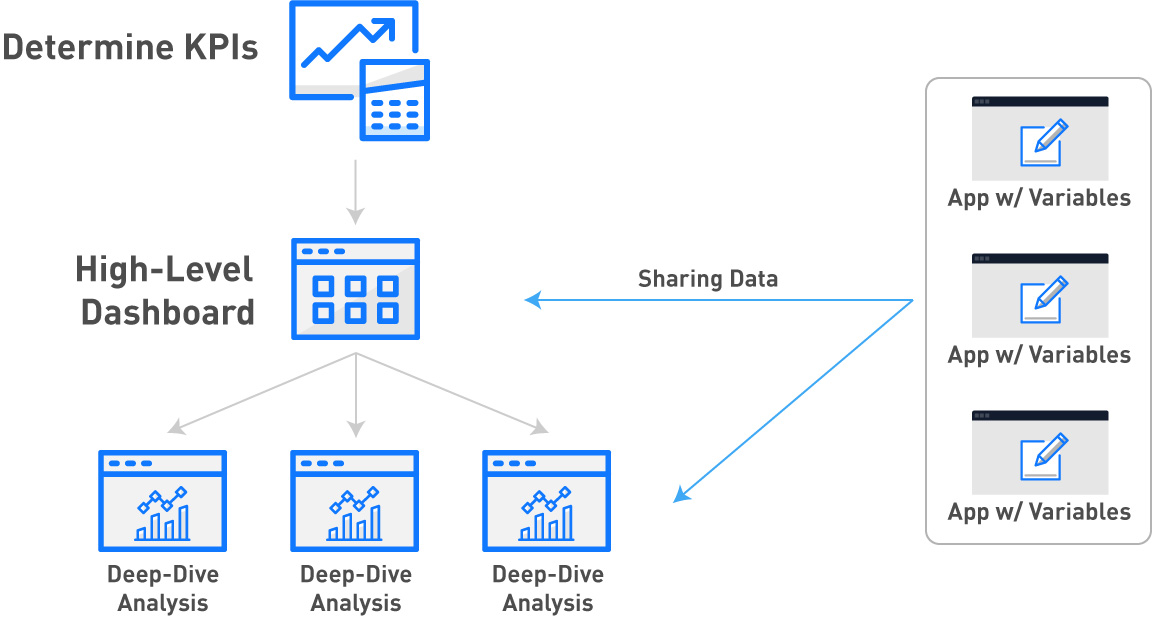
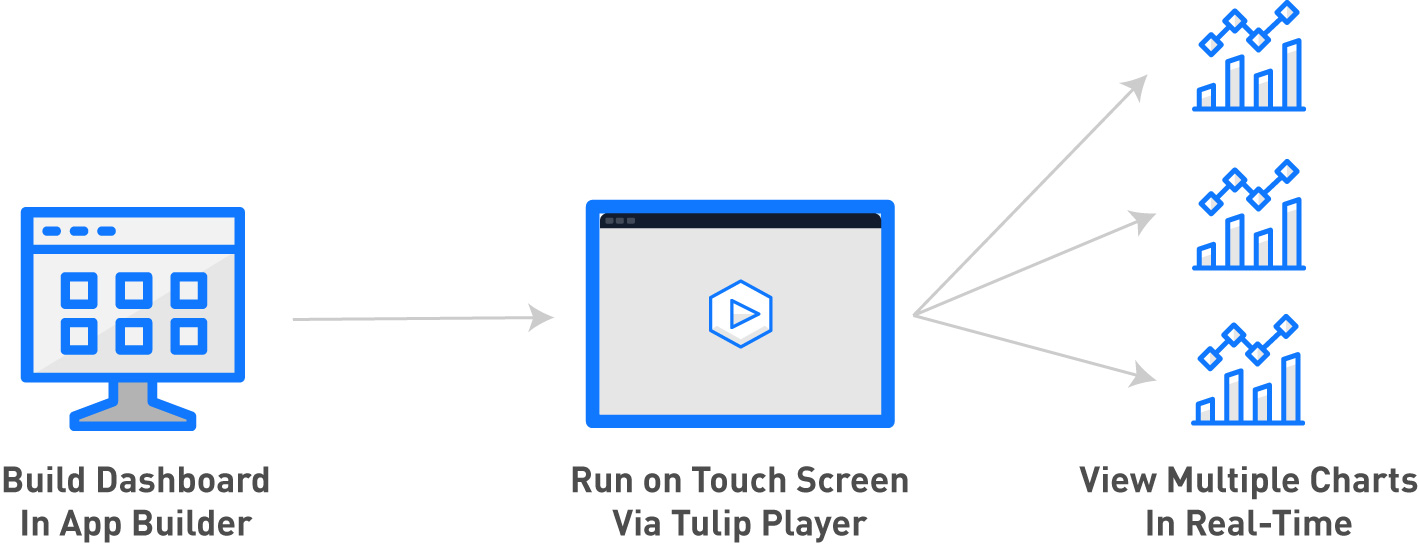
在 Tulip 中,您可以在“应用编辑器”中构建车间仪表盘,以充分利用应用的所有交互功能。然后,您可以在车间的触摸屏上运行 Tulip Player,让任何团队成员都能深入分析各项指标。
以下是该流程的示意图:
注意:要使用本教程,您必须了解Tulip“应用编辑器”和“分析构建器”的基础知识。
选择您的 KPI
在开始构建仪表盘和制造应用之前,请先确定您需要解决的痛点。
在本指南中,我们将以一家自行车工厂为例,该工厂面临以下痛点:
- 高缺陷率:首次通过率过低,且公司尚未查明根本原因。
- 生产透明度不足:由于生产数据要么记录在纸质表格上,要么根本未被记录,因此难以获取,导致各道工序的周期时间不明确
- 设备运行时间/停机时间:运行时间占比未在任何地方记录,因此团队无法设定任何基准或目标
为解决这些痛点,该自行车工厂决定重点关注:
- 返工/废品率:查明哪些产品和工位导致返工或废品
- 按产品划分的周期时间:了解每个SKU或工单在各工位停留的时间
- 按设备/工位划分的正常运行率:查明哪些设备/工位造成了瓶颈或利用率不足
挑战在于:这些关键绩效指标(KPI)受到车间内多个工位的综合影响。因此,工艺工程师必须整合来自多个应用程序的数据,并从多个数据源(如操作员工位或车间内的设备)中确定根本原因。
构建高层次仪表盘
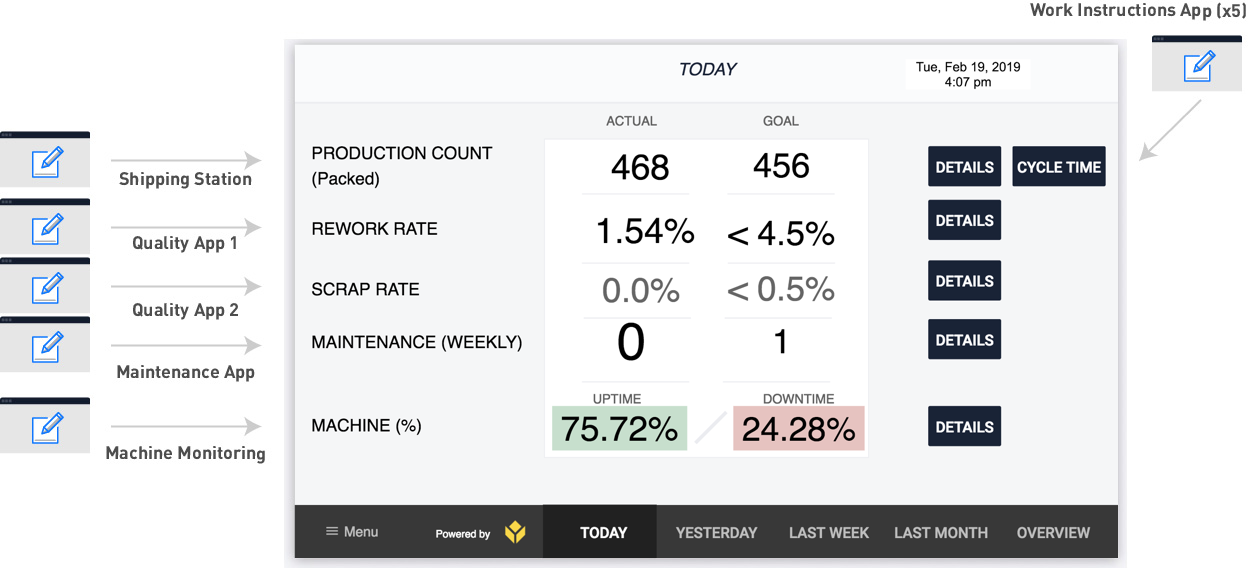
以下是一个示例仪表盘,可显示在车间触摸屏上,用于跟踪上述关键绩效指标:
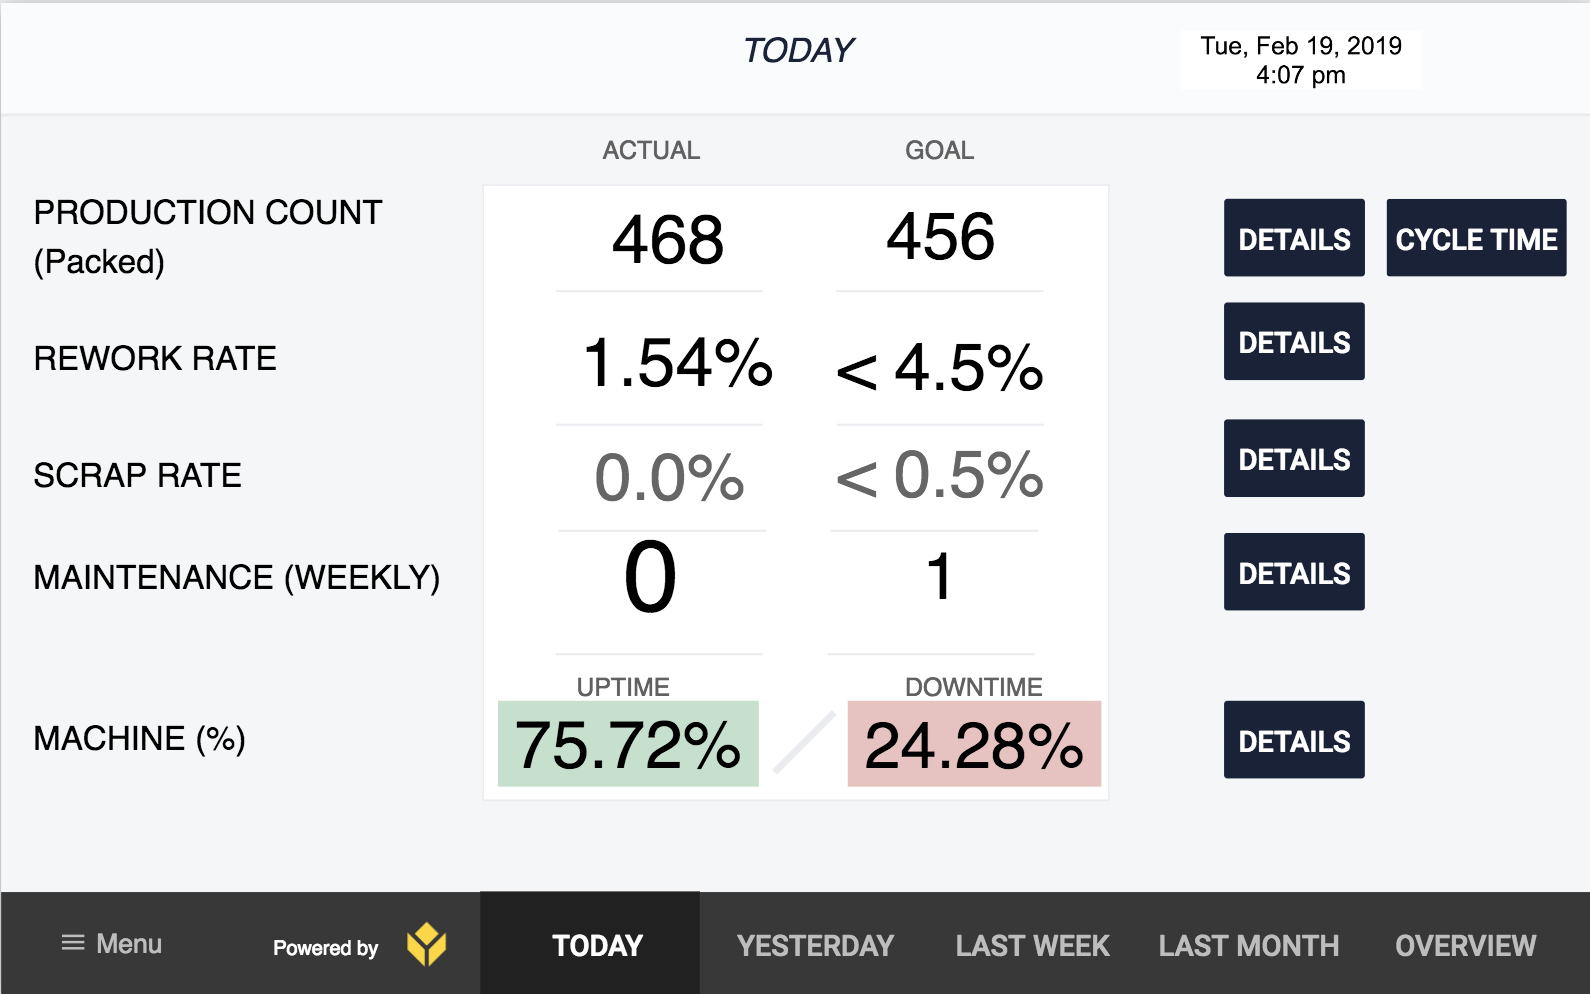
它涵盖了自行车工厂需要改进的各项关键绩效指标:
- “产量”用于追踪当天生产的自行车数量。
- “返工率”用于追踪需要返工的零部件
- “废品率”用于追踪必须报废的零部件所占的比例
- “维护(每周)”用于追踪在维护检查中发现的问题
- “设备利用率”用于追踪车间内最重要设备的运行时间和停机时间
该车间仪表盘使操作员和工艺工程师能够:
- 查看多个日期范围内的指标:今天/昨天/上周等
- 将实时生产数据与目标进行对比
- 通过“详细信息”按钮深入分析单个关键绩效指标(KPI),并查看更细粒度的指标
- 使用“节拍时间”按钮查看车间内的瓶颈
在此示例中,自行车组装生产线上有 5 个独立工位,因此“节拍时间”将显示这 5 个工位各自节拍时间的对比情况。
这里有一个难点:该仪表盘实际上是从10个独立的制造应用程序中提取数据。
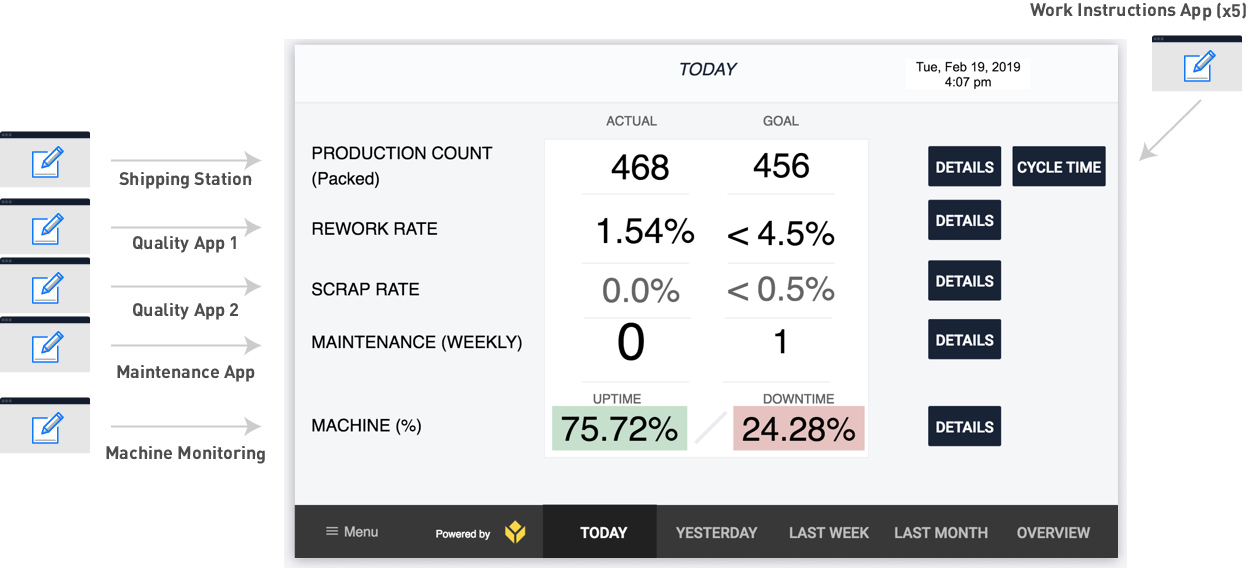
我们将逐一介绍每个应用程序,并演示它们如何为该仪表盘收集数据。以下是不同类型的应用程序:
- “工作指令”应用程序为操作员提供一系列工作指令,以完成其任务。每当操作员完成工作并点击“完成”按钮时,系统就会记录一次节拍时间。这些节拍时间按单个 SKU 进行分类,操作员通过扫描每件产品的条形码来录入相关 SKU 信息。 该 SKU 数据会通过一个变量,在每次应用程序完成时被保存下来。
- 包装工位使用的是无界面应用程序。这意味着当操作员在生产线上按下与 Tulip Edge 设备相连的按钮时,该应用程序会自动记录数据。操作员无需与应用程序本身进行交互。
- 每个质量检查应用程序都在质量专员随身携带的平板电脑上持续运行。每次检查零件时,他们都会在平板电脑上记录工作情况。
- 维护应用程序运行在维护技术人员随身携带的平板电脑上。当维护技术人员进行每周巡检时,他们会通过该应用程序记录任何问题。问题通过表单字段进行记录。该应用程序仅显示巡检是否已完成。点击“详细信息”后,可以查看每周巡检的哪些部分已完成或未完成
- 设备监控应用同样是一款无界面应用。它连接到一台预设循环时间最长为 30 秒的设备上。如果设备在工作日内的 30 秒时间段内未运行,该应用会记录停机时间;如果运行了,则记录运行时间。 该应用没有面向操作员的界面。机器通过 OPC UA 连接器与 Tulip 相连。
以下是构建此车间仪表盘所需的 Tulip 各项功能:
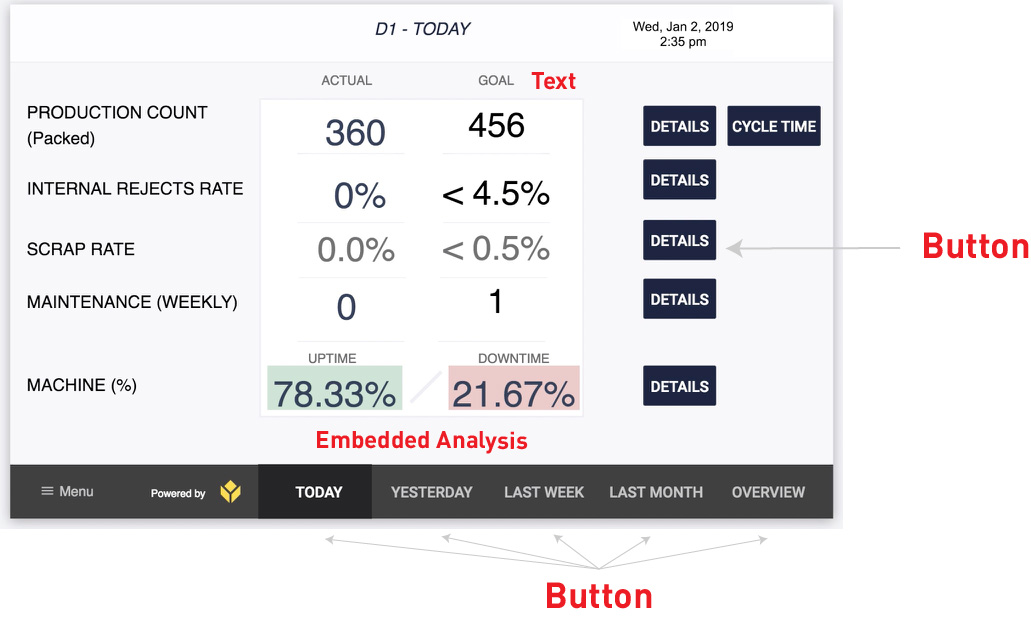
“目标”列中的每个数字均为静态文本。
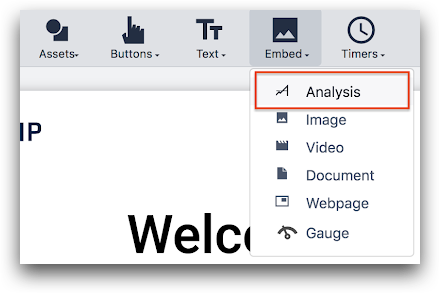
“实际”列中的每个数字都是一个使用“单个数字”模板的嵌入式分析。因此,这些分析是在分析构建器中创建的,然后添加到仪表盘中。
仪表盘底部的按钮可引导操作员跳转至应用中的不同步骤。为了创建与每个日期范围相关的分析,您必须复制该分析,并使用“日期范围”字段来更改时间段。
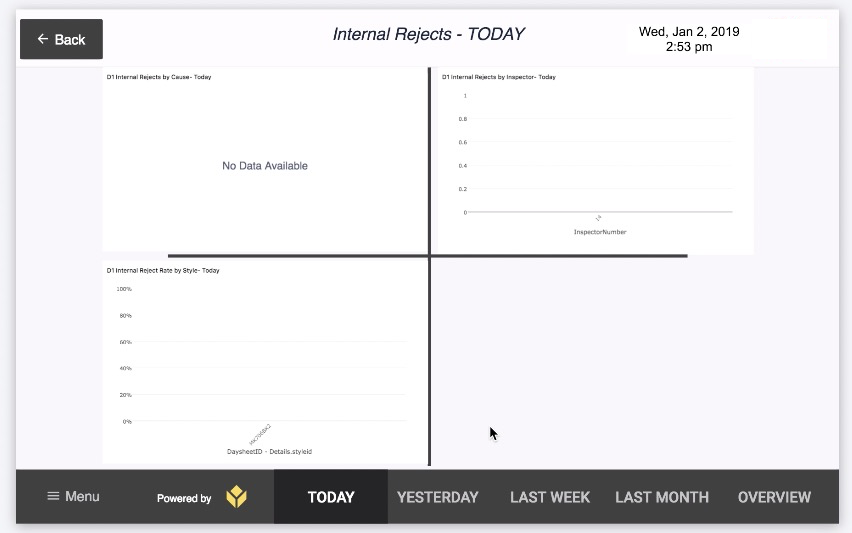
应用右侧的按钮可引导操作员跳转至应用内的其他步骤,查看各KPI的更详细分析。本示例中有4个专门用于分析返工率的分析:
工作指令应用
如果您想了解每辆自行车的周期时间,首先需要将车间内(以本例为例)4个装配工位和包装工位的节拍时间相加。
由于您的工厂生产多种类型的自行车,因此还需要按 SKU 对数据进行分段。这意味着您需要在应用中设置一个变量,用于同时跟踪 SKU 和节拍时间,以便后续分析。
您的工作指令应用可能如下所示:
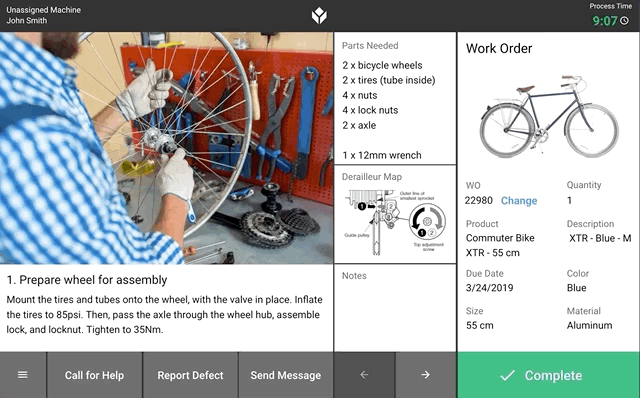
该应用包含一系列设计统一的工作指令步骤,每个步骤都包含与该 SKU 相关的数据。操作员可以随时“完成”该应用,或点击“下一步”和“上一步”箭头来推进指令。
如果每个工位都使用该应用程序的不同版本,那么通过应用程序完成数据,便可轻松整合数据以查看循环时间。
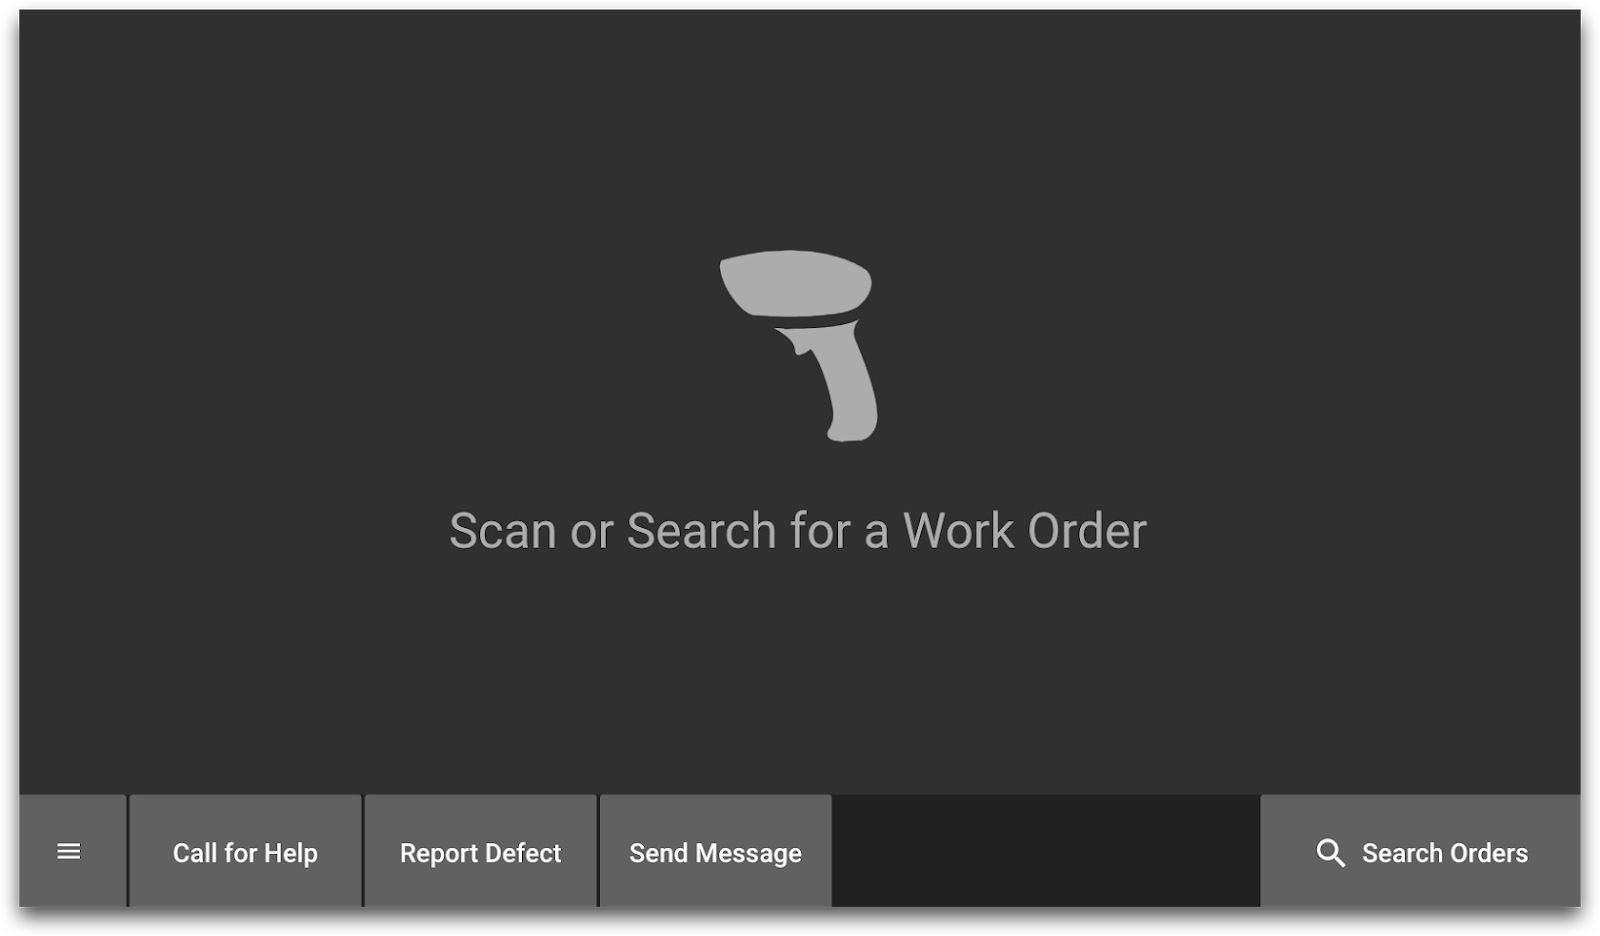
在应用程序开始时,您可以要求操作员使用连接到工位平板电脑的条形码扫描仪扫描条形码,然后才能继续操作:
您可以有两种方式利用此条形码数据:
- 如果您只需要条形码编号,可以将其保存到变量中。
- 您可以使用连接器函数,从 SQL 数据库中提取有关 SKU 的更多数据,或通过 API 连接到您的 MES 或数据记录系统。然后,您可以将这些数据保存到变量中
以下是一个示例,展示如何使用“触发器编辑器”在条形码扫描后调用连接器函数:
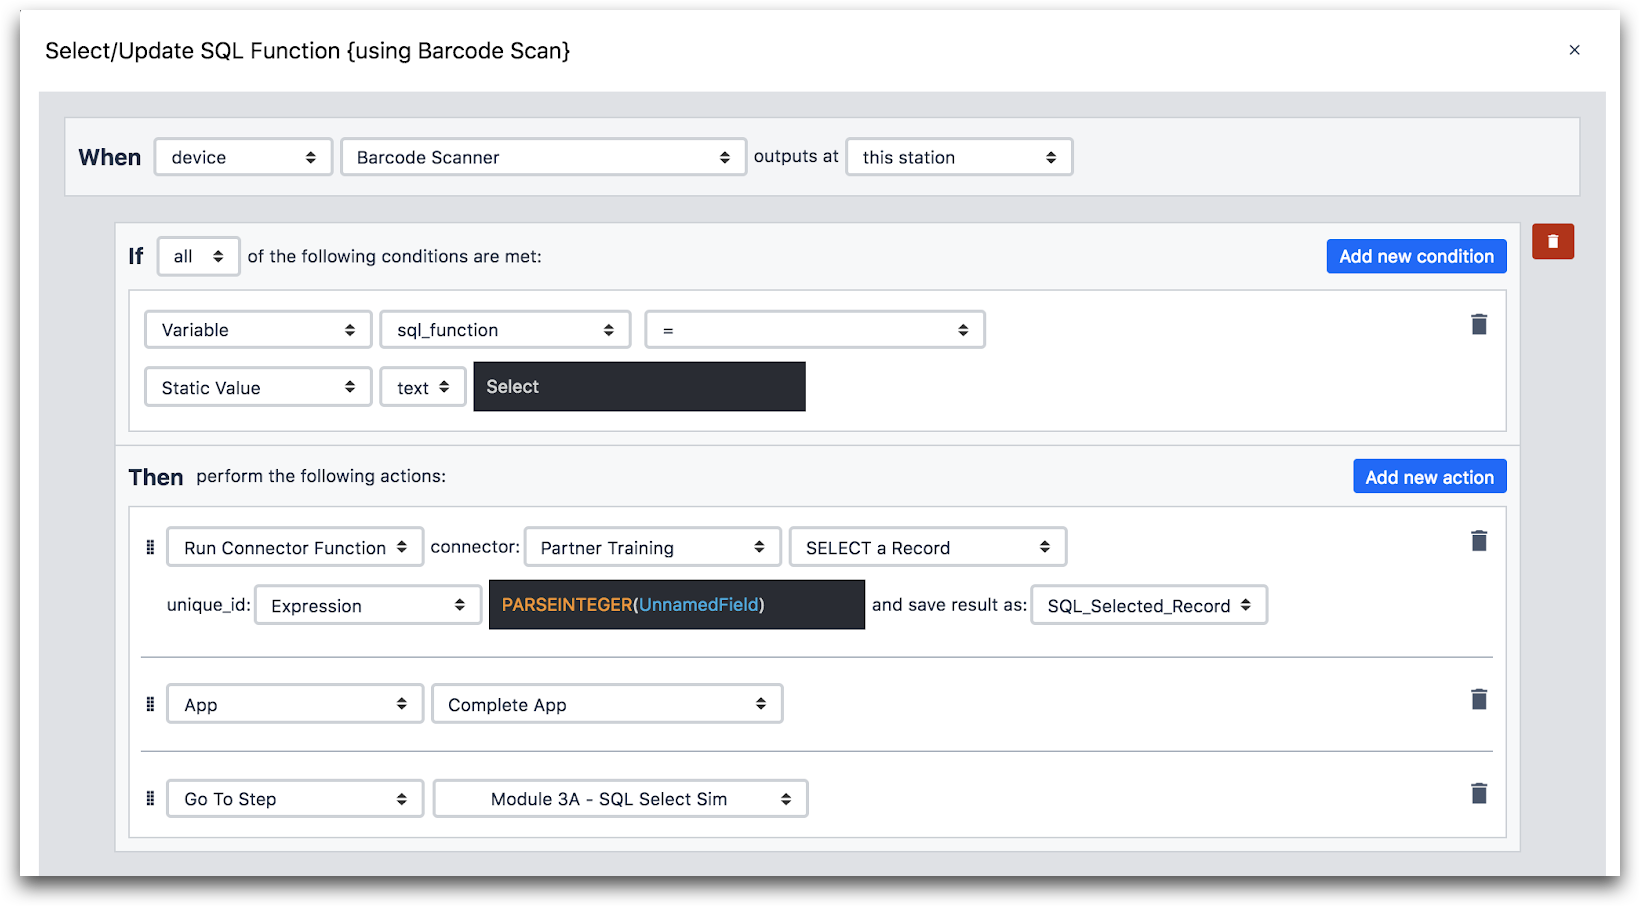
以下是关于“Then”语句的更多详细信息:
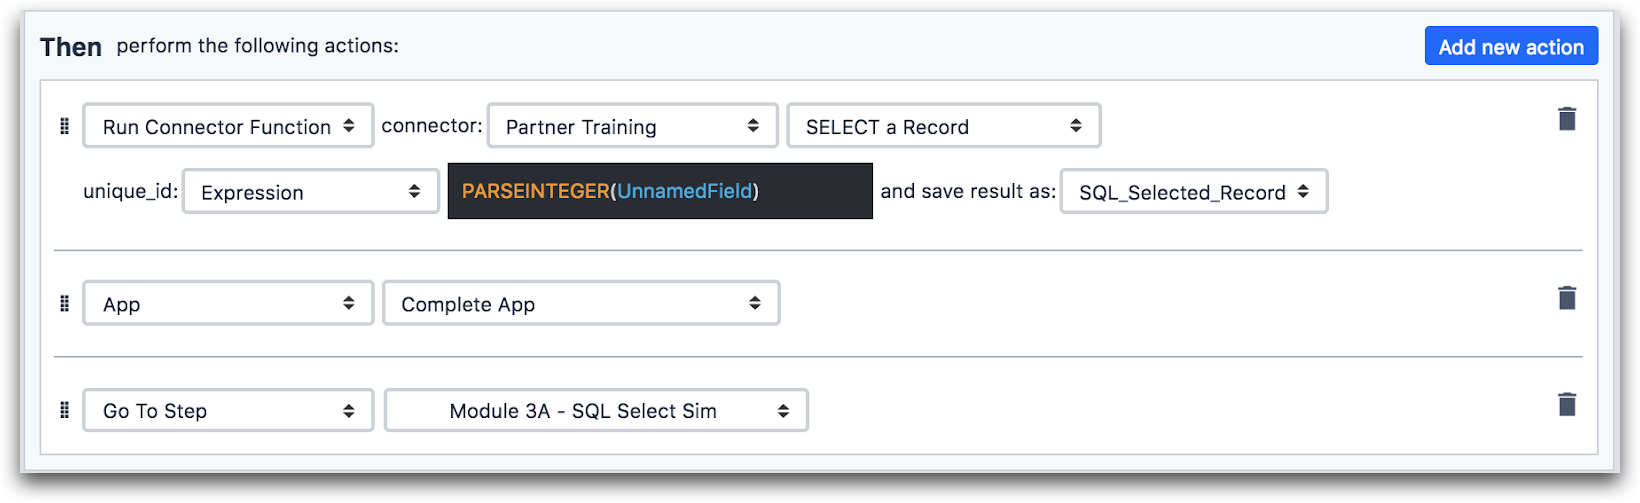
以下是工作指令应用中的事件序列:
- 应用程序启动
- 操作员扫描条形码
- 条码扫描后,连接器函数运行并检索与该 SKU 相关的数据
- 操作员完成应用操作,条形码数据将与该应用的完成记录关联
以下是所有应用程序协同工作的示意图。
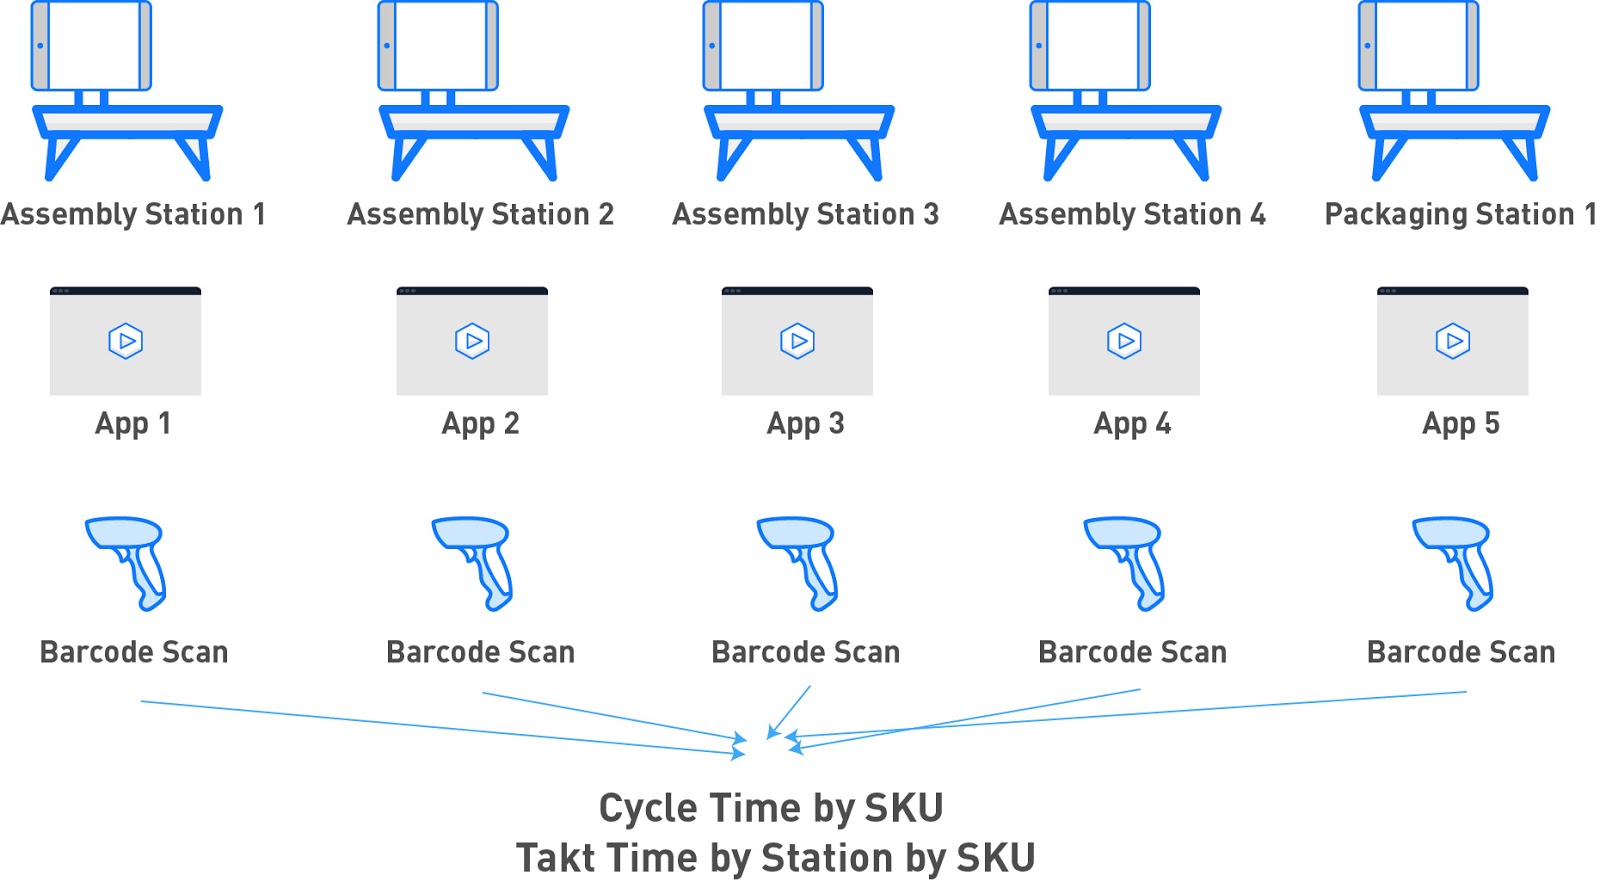
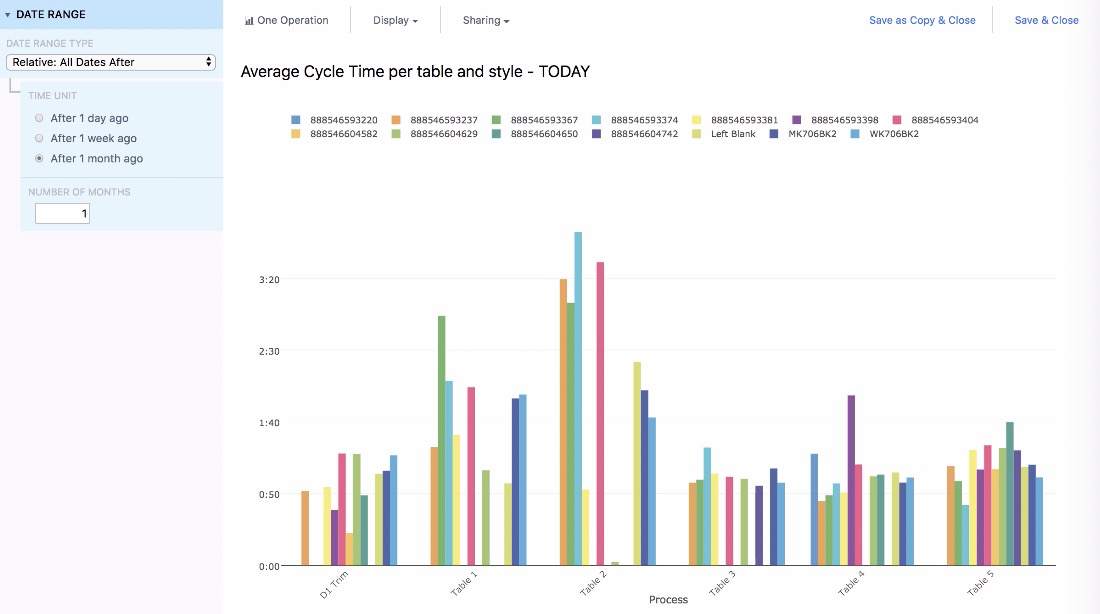
随后,您可以将所有 5 个工位纳入同一项分析中,并按 SKU 分类查看各工位的结果,从而确定哪些工位导致了生产线速度下降。这属于“深度分析”,因此当操作员点击“循环时间”按钮时,相关信息将显示在仪表盘上。
延伸阅读
发货工位应用
在您的自行车工厂中,每个集装箱装载6辆自行车。您设有一个专门负责装箱的工作站。
在这种情况下,操作员无需任何指导即可完成工作。但您仍希望追踪每个包装箱何时离开工厂。
因此,您需要创建一个“无头应用”。这意味着该应用没有用户界面。取而代之的是,该应用连接到一个按钮,操作员在完成箱子打包后按下该按钮。该按钮连接到一个 Tulip Edge 设备,该设备会将每次按键操作传输给 Tulip。
每次按下按钮,您都可以将产量计数增加 6。
以下是在发货站显示屏上运行的这款单步骤应用程序的示例:
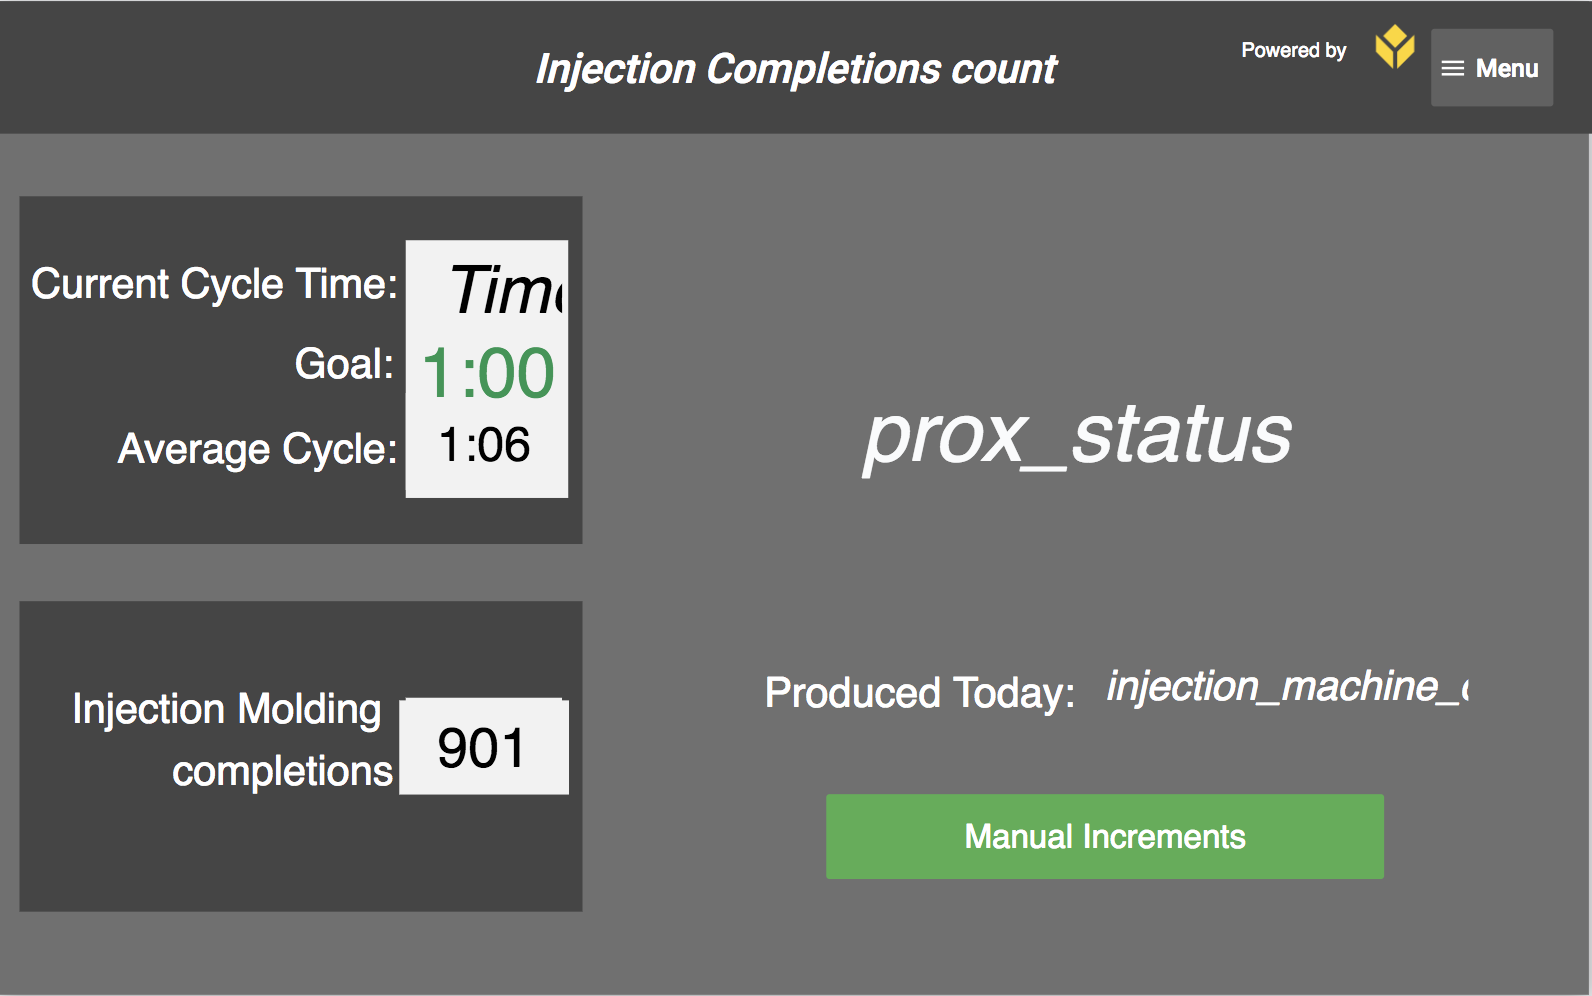
当然,从技术上讲,操作员可以通过“手动递增”按钮使用该应用程序。但只有当物理按钮因某种原因损坏时,才需要这样做。
以下是数据流入该应用程序的流程。

应用程序开发完成后,您可以将这些数据连接到MES或ERP系统。
分析
该应用程序中没有变量,因此应用程序运行完成后将收集的两个数据点是:
- 更新后的生产计数
- 工位的节拍时间
这非常简单明了,接下来让我们探讨如何在多个日期范围内利用这些数据。
假设您的自行车工厂仅在工作日运营。当您周一早上到岗时,您不希望除了“今天”之外,仪表盘上其他日期显示为空白。相反,如果您想查看“昨天”的数据,实际上您想看到的是周五的数据。
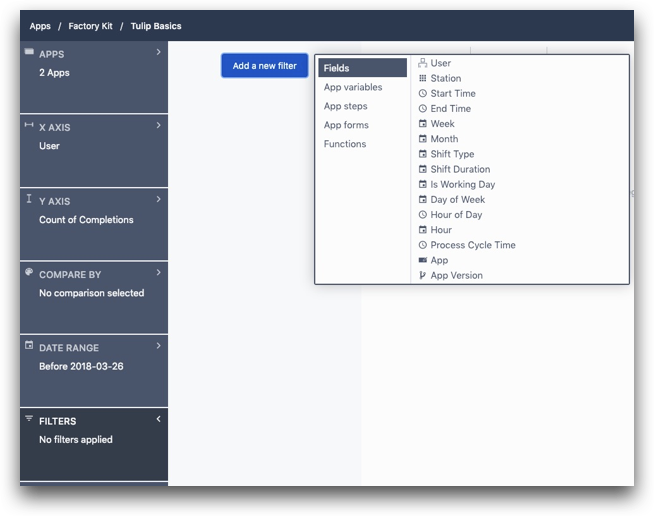
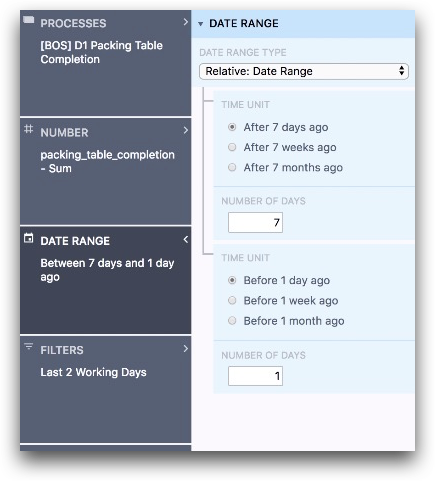
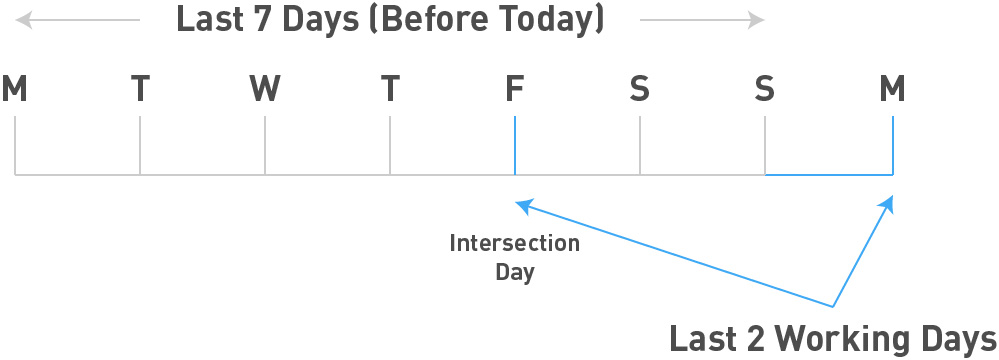
以下是在 Analytics Builder 中实现此功能的方法。首先,将日期范围设置为“7天前之后”到“1天前之前”。这样将显示截至今天的最近6天数据。
然后,使用“筛选器”字段选择“最近 2 个工作日”。这将涵盖今天以及今天之前的最后一个工作日。
这两个字段的交集即为“昨天”。
以下是在“分析构建器”中的显示效果:
以下是时间轴视图。
延伸阅读
质量应用
在这家工厂中,两条生产线的末端都设有质量检测工位,用于在成品准备包装前对其进行检查。这些工位使用的是运行在平板电脑上的同一款应用程序。
尽管这一环节发生在 4 个装配工位之后,但该应用程序的完成时间并未计入产品的总周期时间。这就是为什么“工作指令”部分中未提及这些工位的原因。
此外,由于操作员在转至另一个 SKU 之前会连续组装多个相同 SKU 的产品,该应用程序默认假设当前产品的 SKU 与前一个产品相同。
以下是该应用程序的第一步:
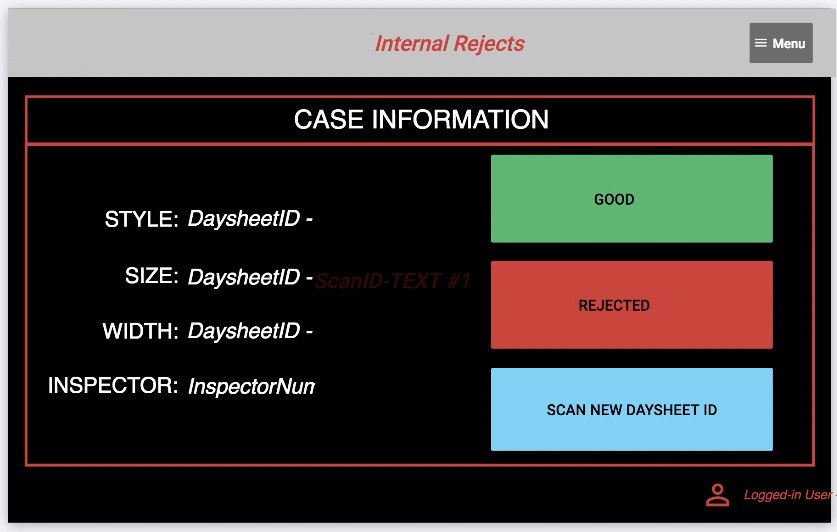
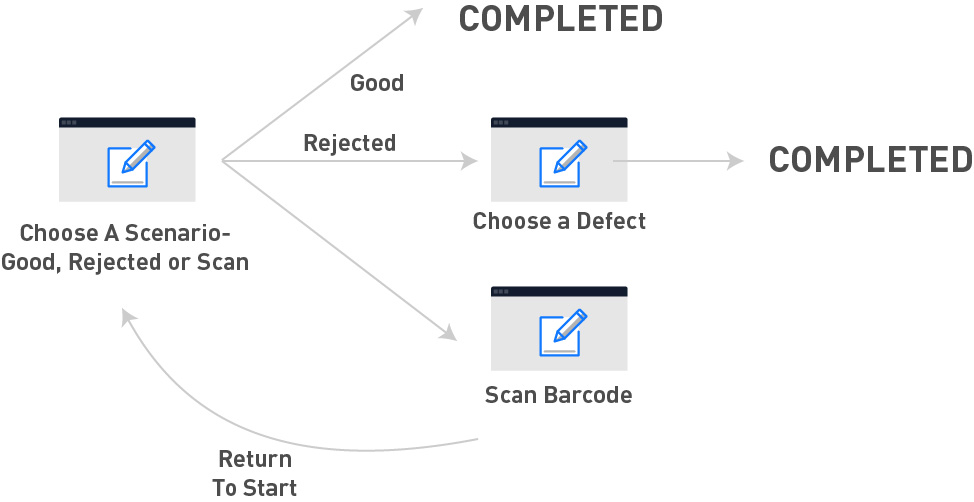
如果当前产品的 SKU 与前一个产品不同,操作员将点击“扫描新的日单 ID”。这会跳转到一个屏幕,提示操作员使用条码扫描仪扫描产品。扫描后,应用程序会通过连接器功能连接到 MES 系统并提取相关数据。 随后,操作员可标注该产品为“合格”或“不合格”
如果操作员选择“合格”,则该步骤完成,该步骤左侧变量的数值将随完成记录一同保存。这将便于后续按 SKU 进行分析。
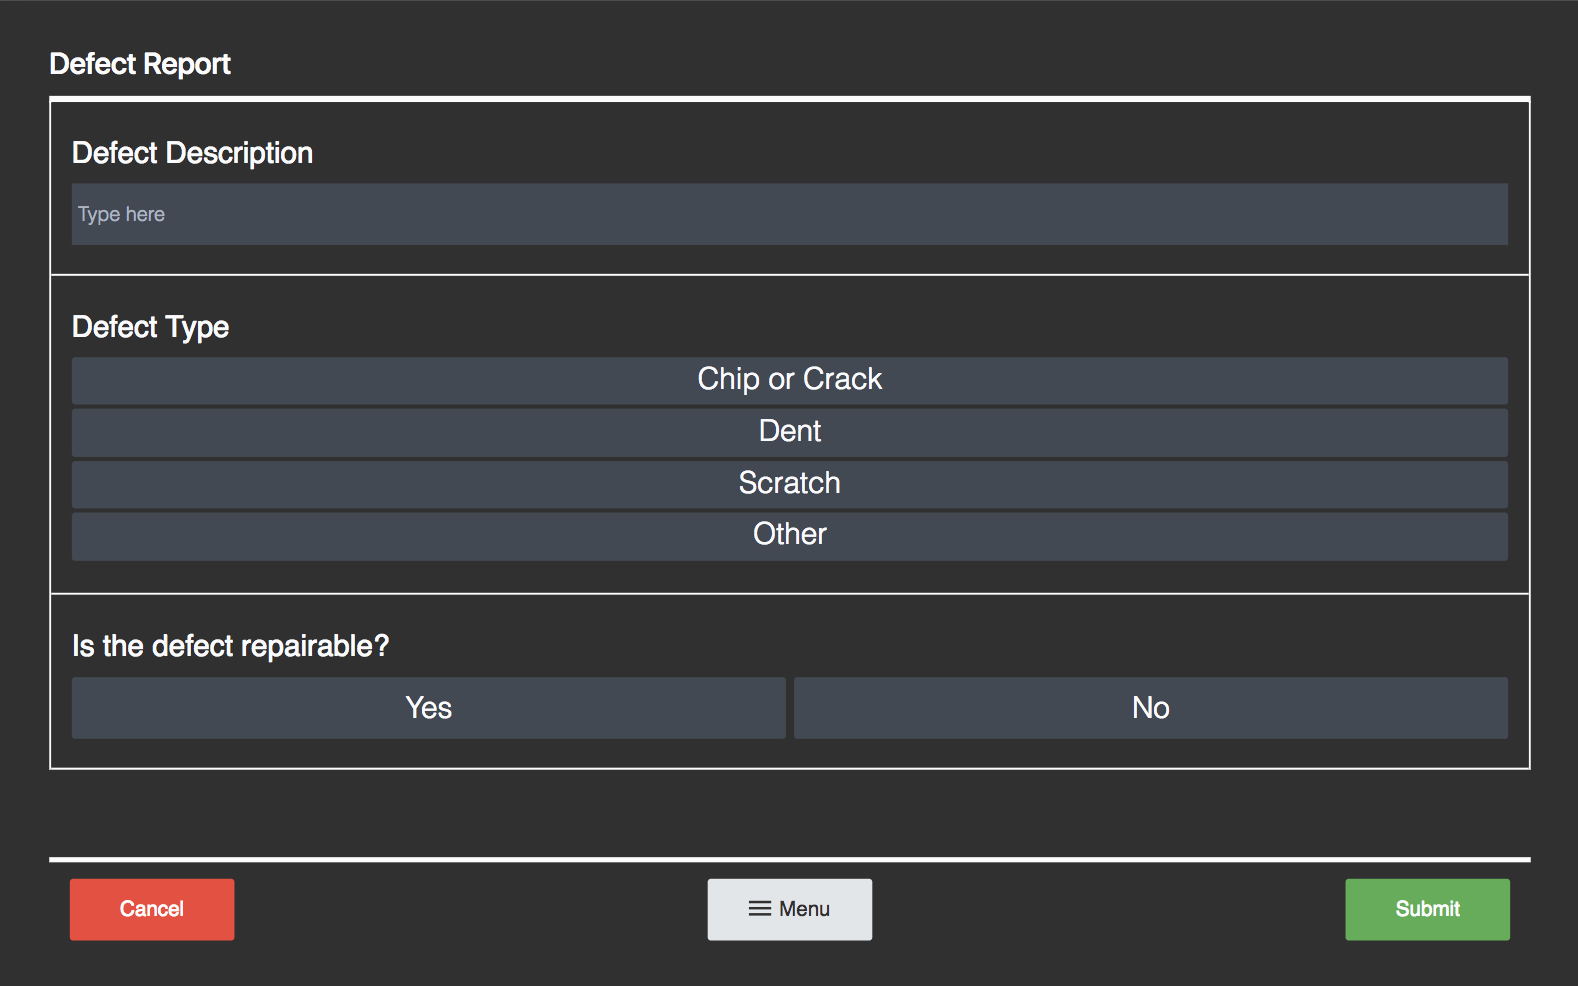
如果操作员选择“不合格”,系统将跳转至表单步骤,操作员可在其中选择缺陷类型。选择缺陷后,即可完成该应用流程。
以下是该应用逻辑的示意图:
连接器
在此场景中,条码扫描需返回有关 SKU 的特定信息,以便质量专员验证其正在检查的具体产品。
为实现这一目标,您必须在扫描条形码时调用连接器函数,这与上文的“工作指令”案例类似。
分析
该应用将提供返工率——即因存在缺陷而无法发货的产品所占的百分比。其计算方法很简单:
- 记录所有在应用中点击“合格”后完成的操作总数
- 记录点击“拒收”后完成应用操作的总次数
随后,借助该应用生成的数据,您可以分析哪些 SKU 被拒率最高,以及常见的缺陷类型。
您可以使用“筛选器”字段查看特定产品,并利用“数字”字段在“单一数字”模板中生成合格/拒收的比例。
进一步阅读
维护应用
在您的工厂中,每周、每月、每季度和每半年都会进行不同类型的维护检查。维护技术人员需要随身携带装有应用程序的平板电脑,并在巡检时记录发现的任何问题。
您可以创建一个应用程序,为每种检查类型设置独立的操作步骤。应用程序中的第一步将允许技术人员选择检查类型。
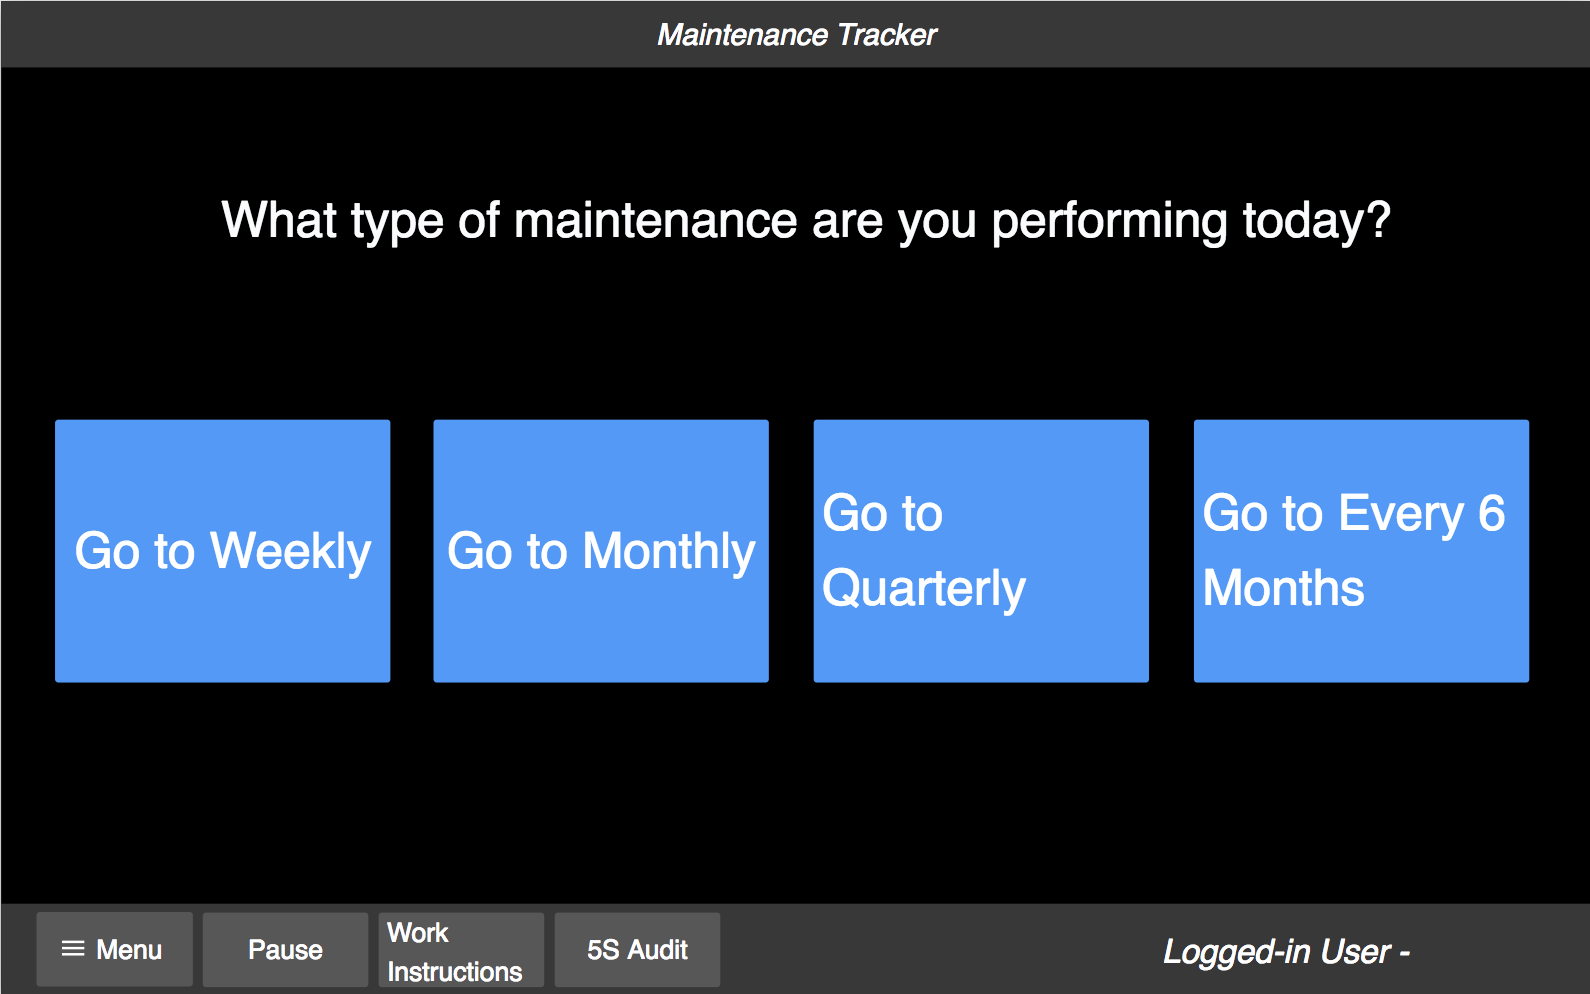
然后,创建一系列与技术人员必须检查的单台设备相对应的表单步骤。
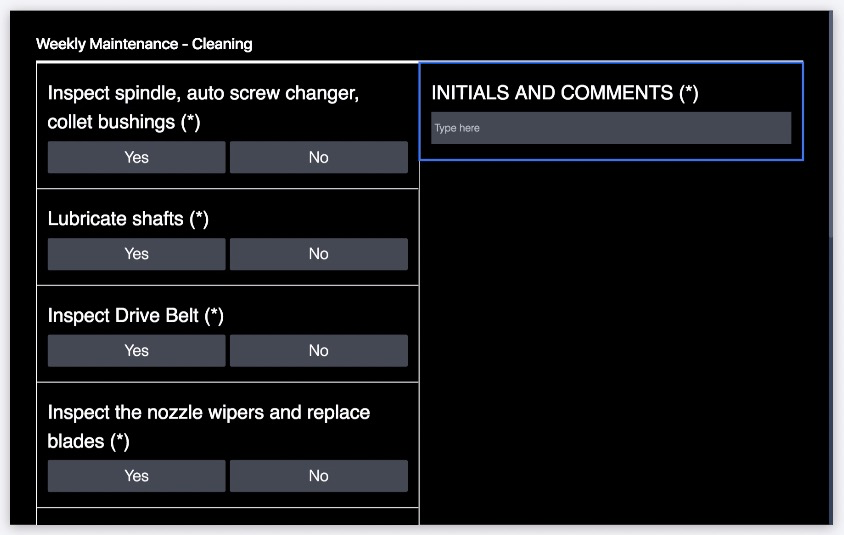
该应用程序非常直观:一个初始路由步骤,随后针对每项检查设置一个表单步骤。
分析
在车间仪表盘上,一个数字将显示每周检查是否已完成。
在每周检查中,大多数检查不应导致任何后续工作。但您可能希望了解哪些测试未通过,以便观察随时间变化的趋势。
您可以使用“表格”模板创建一个表格,其中仅包含每次设备检查的“备注”字段。这样,您就可以按周查看需要进行哪些修复。
以下是所有设备检查中“备注”字段的示例。请使用“操作”字段,从应用的每个表单步骤中选择“备注”字段。

延伸阅读
将机器监控数据添加到车间仪表盘
您可以使用“设备属性”小部件,将单台设备的实时数据流添加到您的车间仪表盘中。
创建您的第一个车间仪表盘
虽然您可能首先会设想希望在车间仪表盘上看到哪些指标,但实际上在构建车间仪表盘之前,您必须先创建一系列资源。这些资源可能包括:
- 针对车间内每个工位或角色的应用程序
- 这些应用中用于跟踪重要细节的变量
- 深入分析每个变量的分析报告
- 适用于多个时间区间的分析副本
- 单个应用内的一系列仪表盘
为了更快地推出车间仪表盘,您不妨先专注于应用的完成数据,并构建第一个高层次的仪表盘。随后,待内部工作势头逐渐形成后,再逐步构建深度分析功能和多时间段视图。
您找到想要的内容了吗?
您也可以访问community.tulip.co发布问题,或查看其他人是否遇到过类似问题!