
Comment créer votre premier tableau de bord d’atelier
Découvrez comment créer un tableau de bord interactif dans l’éditeur d’applications de Tulip
Tulip vous permet de créer deux types de tableaux de bord pour visualiser vos progrès vers la réalisation de vos objectifs de production :
- Un tableau de bord de bureau, destiné à être partagé entre les administrateurs Tulip et les dirigeants par e-mail ou via un lien de diffusion en direct
- Un tableau de bord d’atelier, conçu pour être accessible sur les téléviseurs et les écrans tactiles de l’atelier
Le tableau de bord d'atelier est très apprécié pour remplacer les tableaux papier et les tableaux blancs sur le lieu de production. Il permet à chaque membre de l'équipe de visualiser son travail de la journée.
Voici à quoi cela ressemble :
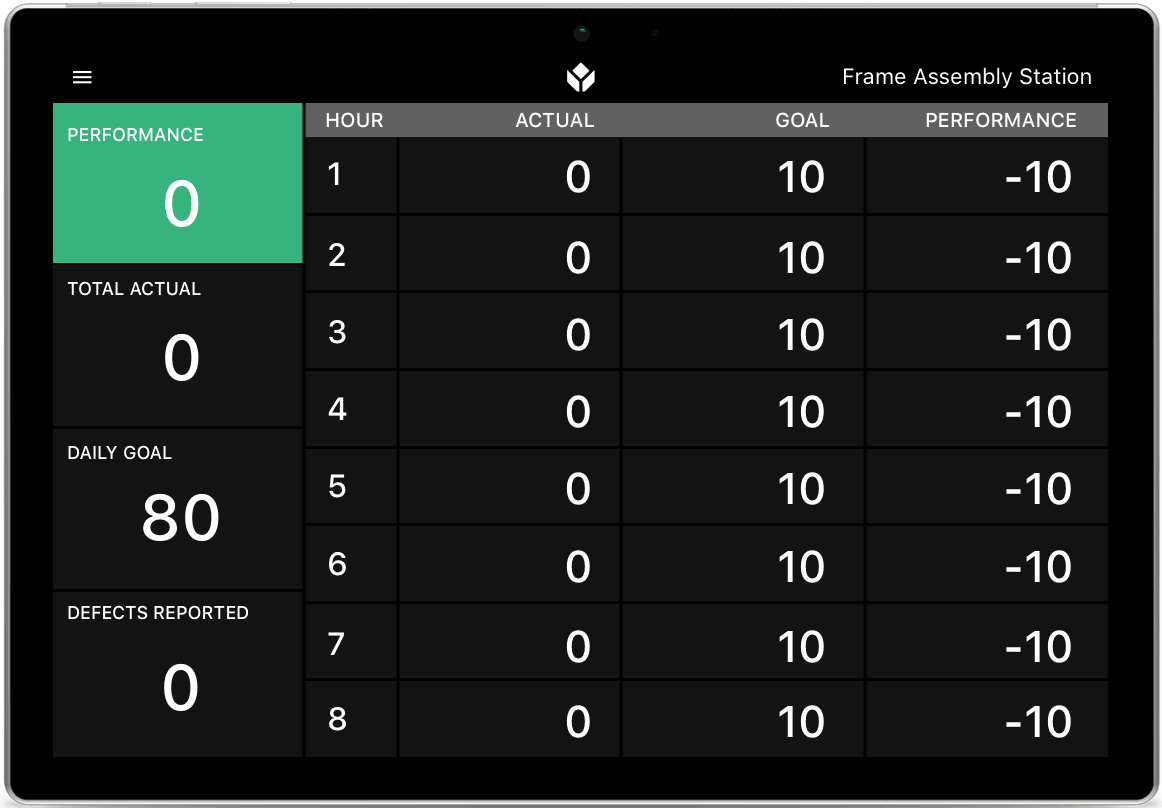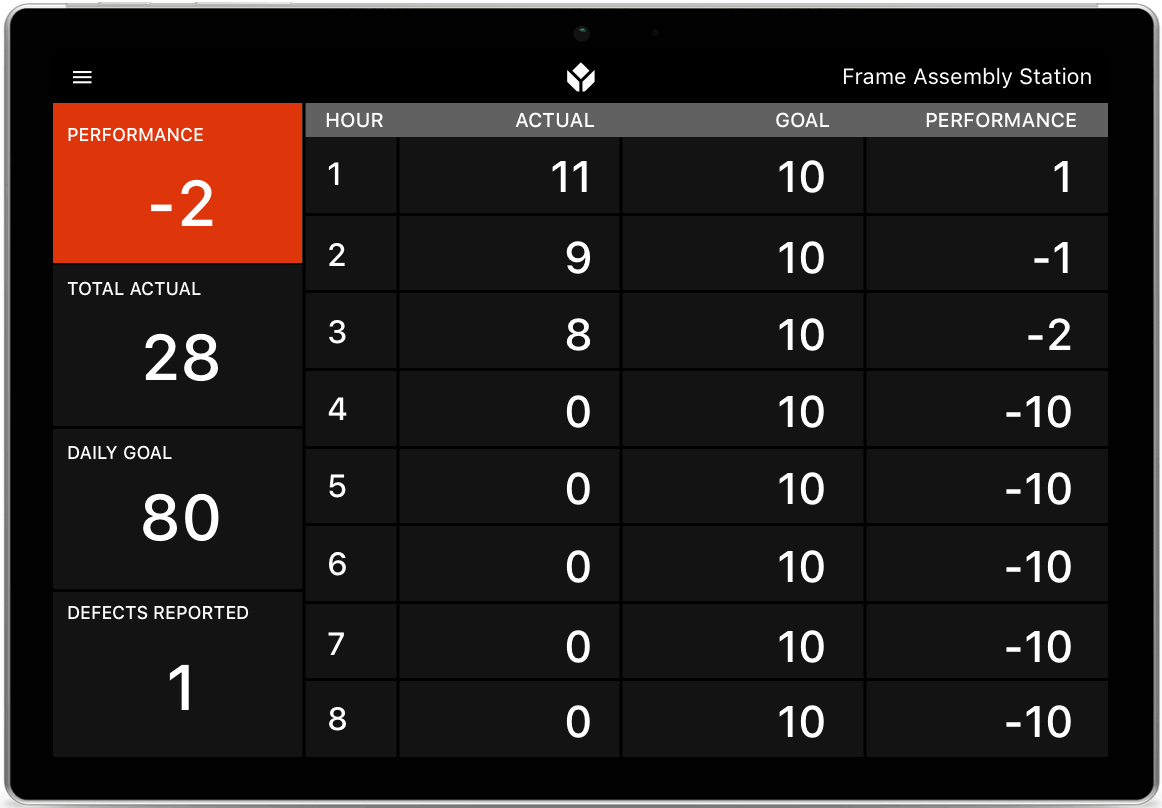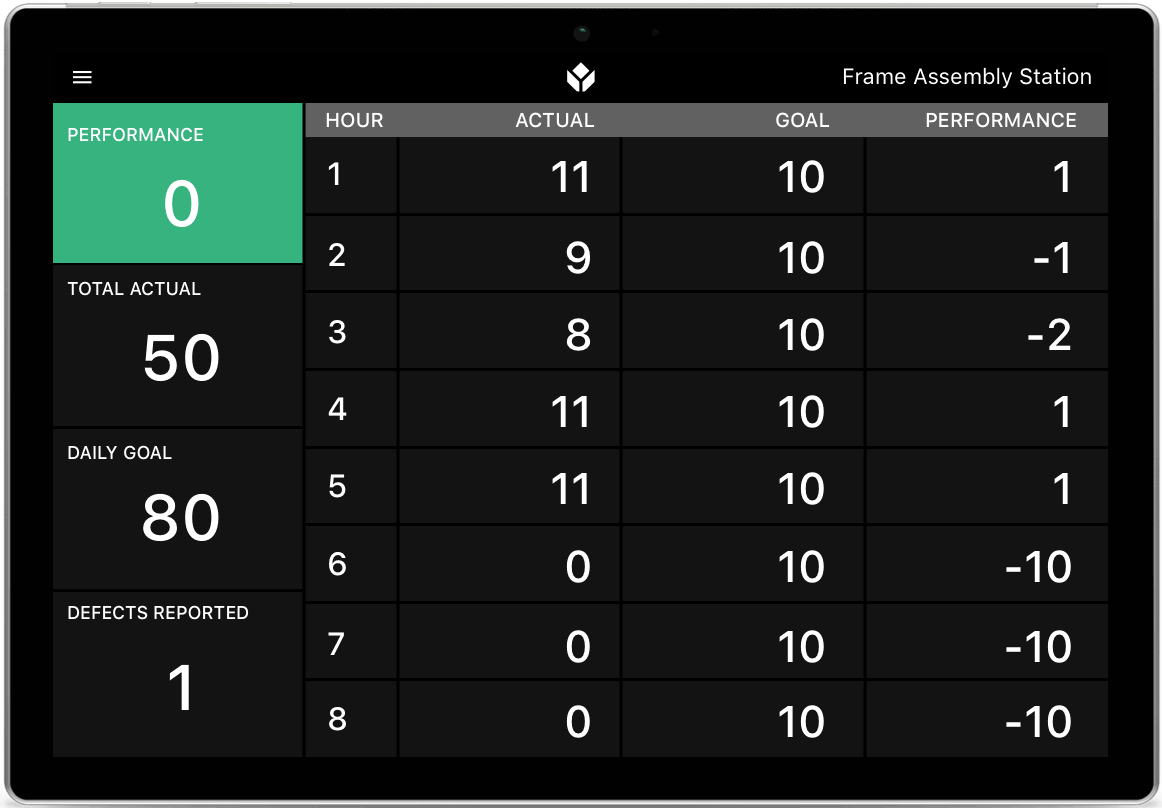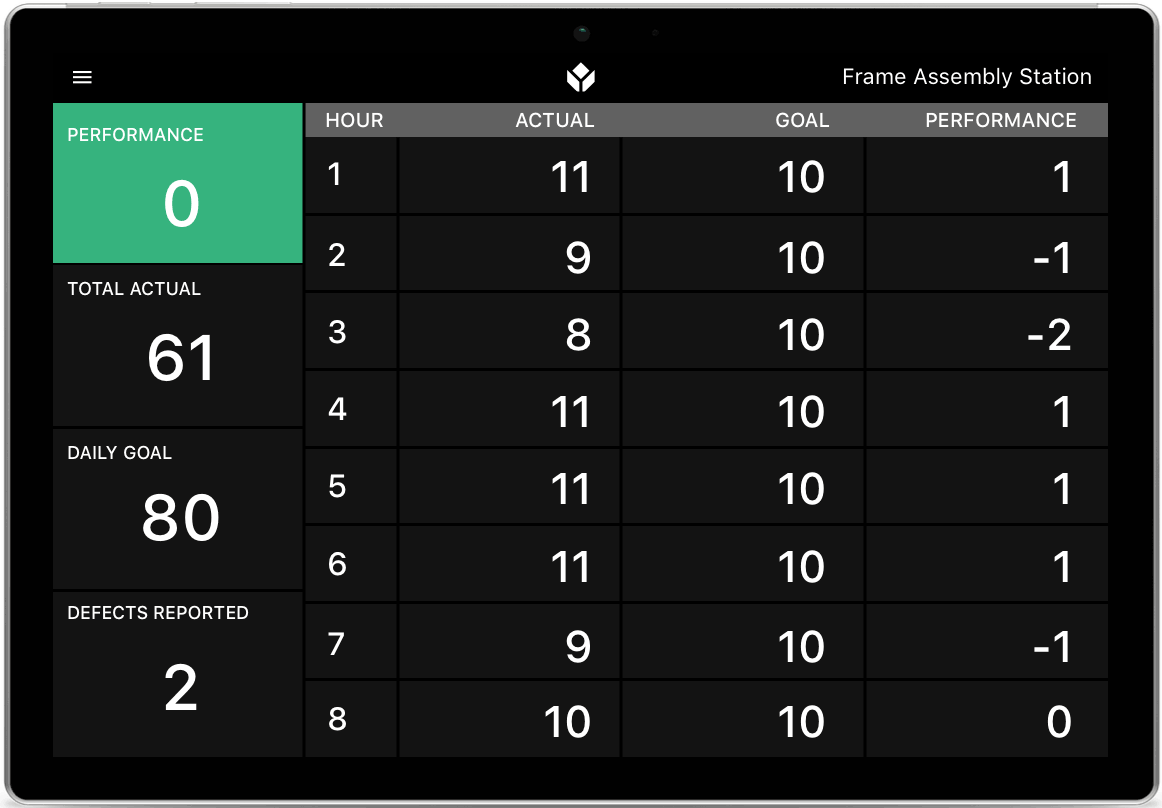
Mais avant de pouvoir en créer un, vous devez d’abord planifier un ensemble d’applications de fabrication qui collecteront toutes les données. Cela peut s’avérer mentalement épuisant, car vous devez réfléchir simultanément à des applications destinées à plusieurs rôles différents sur le site de production.
Voici donc un exemple illustrant comment une entreprise a créé plusieurs types d’applications permettant, ensemble, de mesurer ses indicateurs clés de performance (KPI) d’atelier à l’aide de Tulip.
Voici un bref résumé du processus :
- Déterminez les indicateurs clés de performance (KPI) que vous souhaitez améliorer.
- Créez un tableau de bord regroupant tous les indicateurs de haut niveau qui détermineront votre réussite.
- Créez une application pour chaque poste de votre atelier où sont effectuées des tâches liées à l’un des indicateurs clés de performance
- Dans ces applications, créez des variables qui permettront de suivre les points de données individuels devant être agrégés
- Créez des analyses individuelles qui permettent d’examiner plus en détail chaque indicateur clé de performance à l’aide des variables issues de l’application
- Intégrez ces analyses dans la même application que le tableau de bord global, sous forme d’étapes permettant d’approfondir chaque indicateur clé de performance
Voici un schéma rapide du processus :
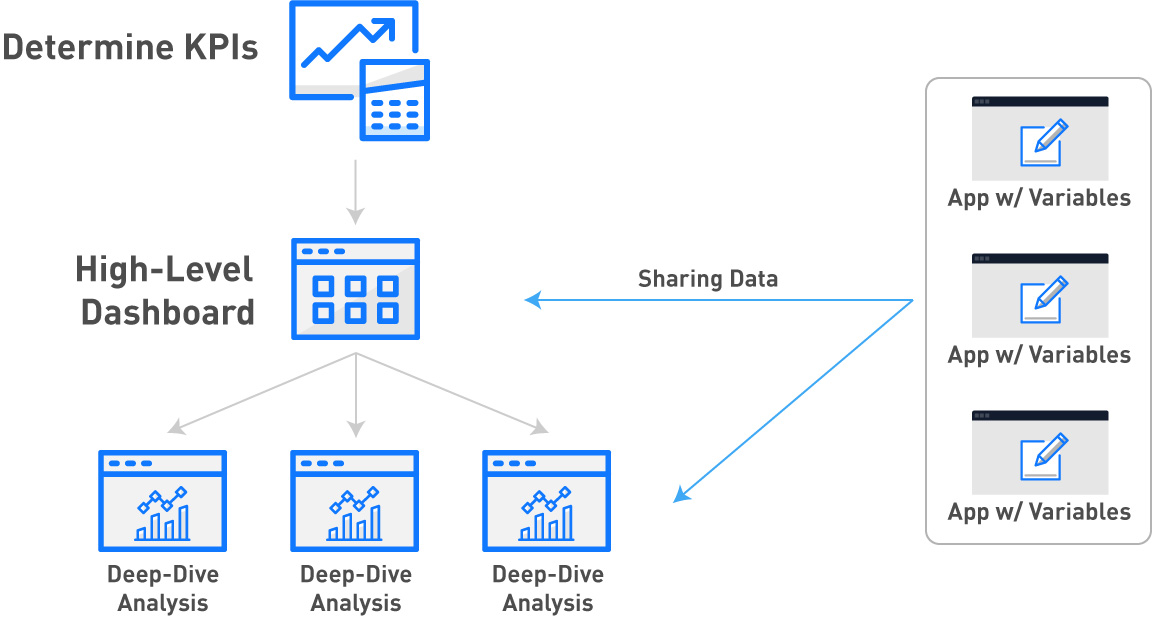
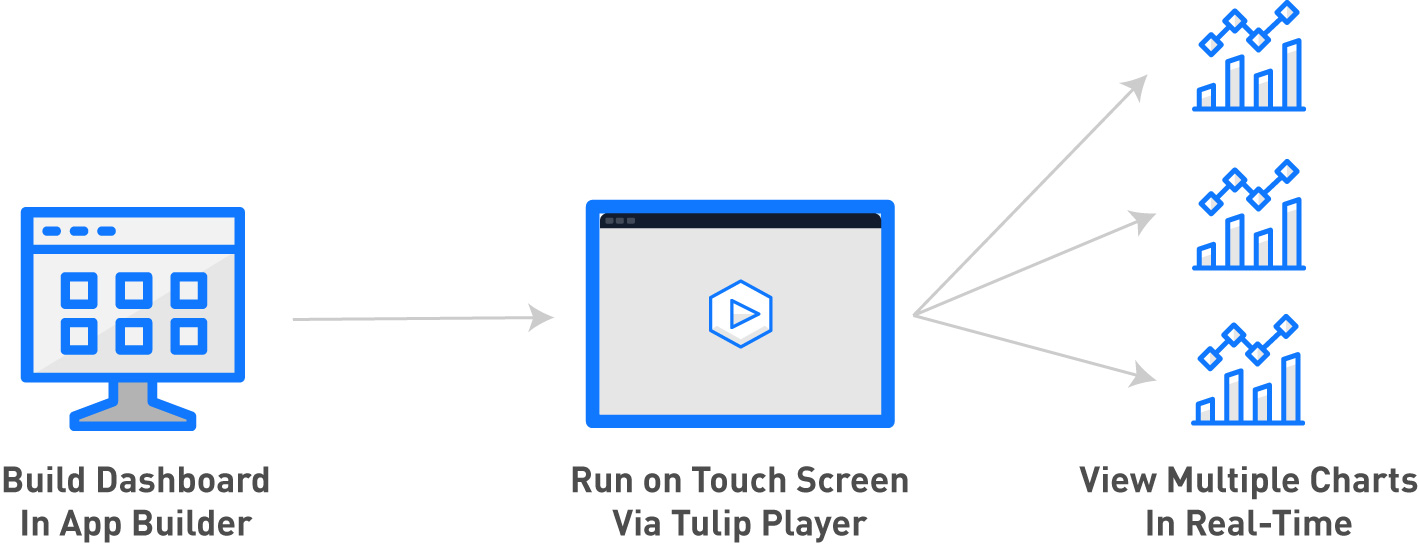
Dans Tulip, vous pouvez créer des tableaux de bord d'atelier dans l'éditeur d'applications afin de tirer parti de toutes les fonctionnalités interactives des applications. Vous pouvez ensuite exécuter Tulip Player sur un écran tactile dans l'atelier pour permettre à n'importe quel membre de l'équipe d'explorer les indicateurs.
Voici un schéma illustrant le processus :
Remarque : pour suivre ce tutoriel, vous devez maîtriser les bases de l’éditeur d’applications et de l’Analytics Builder de Tulip.
Choisir vos indicateurs clés de performance (KPI)
Avant de vous lancer dans la création de tableaux de bord et d’applications de production, identifiez les problèmes auxquels vous devez remédier.
Dans ce guide, nous prendrons l’exemple d’une usine de vélos confrontée aux problèmes suivants :
- Taux de défauts élevé : le rendement de première passe est trop faible, et l’entreprise ne connaît pas la cause profonde de ce problème.
- Manque de visibilité sur la production : les données de production ne sont pas facilement accessibles car elles sont consignées sur des feuilles de papier ou ne sont jamais enregistrées, ce qui rend les temps de cycle des différents processus difficiles à déterminer
- Temps de fonctionnement/d'arrêt des machines : le pourcentage de temps de fonctionnement n'est consigné nulle part, ce qui empêche l'équipe de définir des repères ou des objectifs
Afin de remédier à ces problèmes, l’usine de vélos a choisi de se concentrer sur :
- Taux de retouches/de rebuts : identifier les produits et les postes à l’origine des retouches ou des rebuts
- Temps de cycle par produit : déterminer combien de temps chaque référence ou ordre de fabrication passe à chaque poste
- Pourcentage de temps de fonctionnement par machine/poste : identifier les machines/postes qui constituent un goulot d’étranglement ou qui sont sous-utilisés
Voici le défi : ces indicateurs clés de performance (KPI) sont influencés par plusieurs postes de travail sur le site de production. Les ingénieurs de processus doivent donc combiner les données issues de plusieurs applications pour déterminer la cause première à partir de différentes sources de données (postes d’opérateurs ou machines sur le site de production).
Création d’un tableau de bord de synthèse
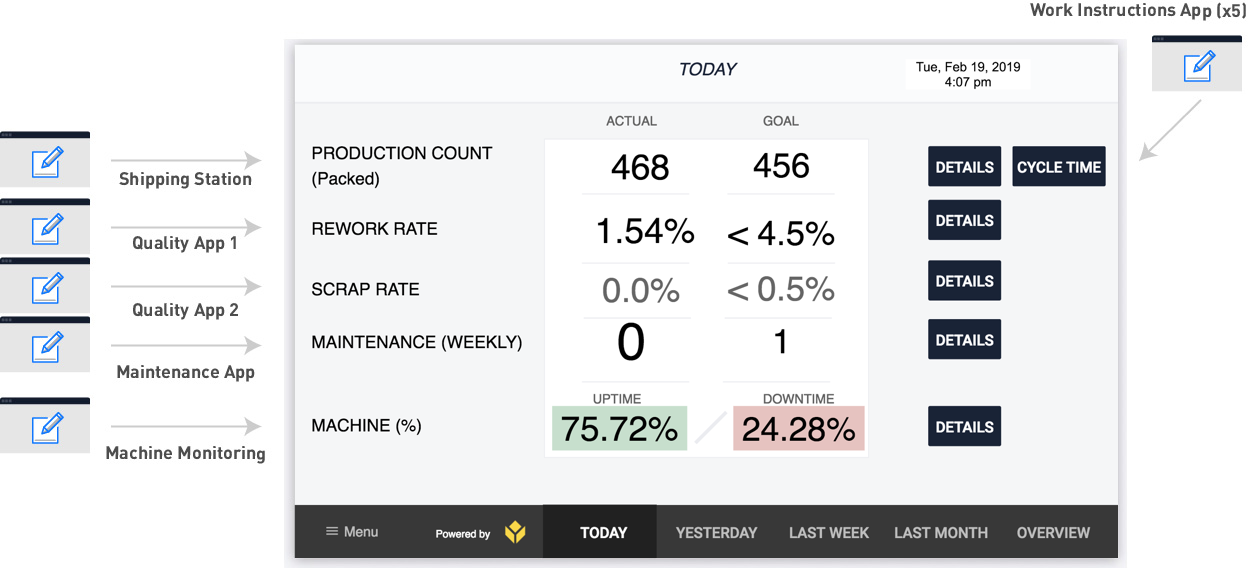
Voici un exemple de tableau de bord qui pourrait être affiché sur un écran tactile dans l’atelier pour suivre les indicateurs clés de performance mentionnés :
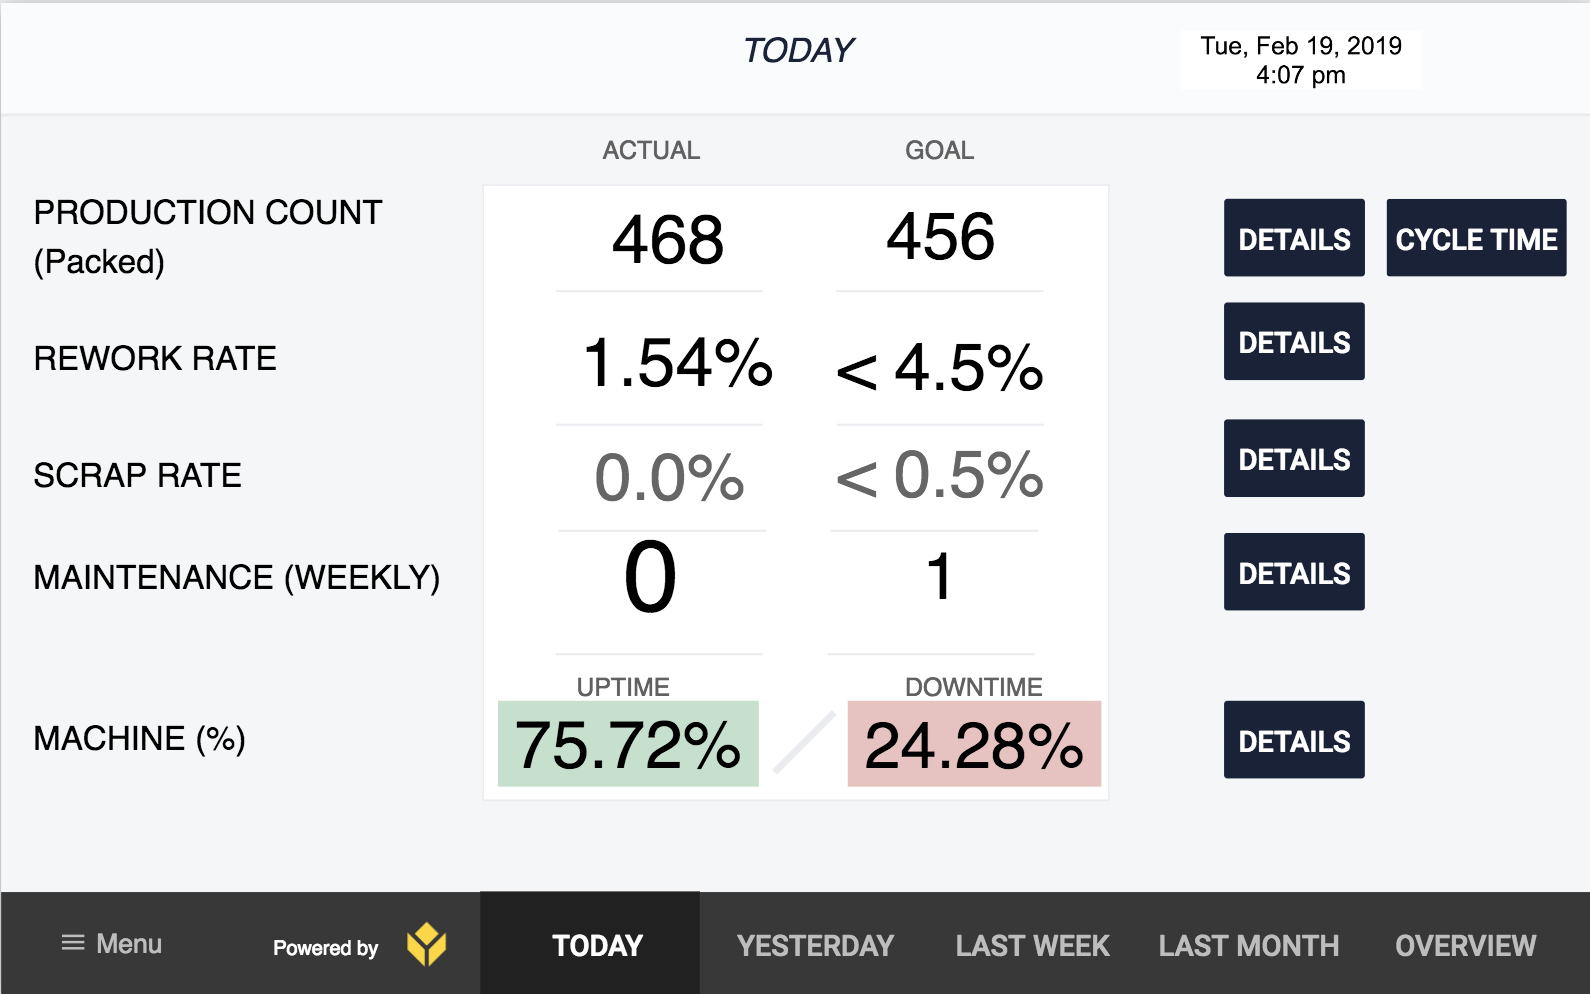
Il couvre chaque indicateur clé de performance que l’usine de vélos doit améliorer :
- Le « nombre de pièces produites » suit le nombre de vélos fabriqués au cours de la journée.
- Le « taux de retouche » recense les pièces nécessitant une retouche
- Le « Taux de rebut » suit le pourcentage de pièces qui doivent être mises au rebut
- « Maintenance (hebdomadaire) » recense les problèmes détectés lors des inspections de maintenance
- Le « % de disponibilité des machines » permet de suivre les temps de fonctionnement et d’arrêt de la machine la plus importante de l’atelier
Ce tableau de bord de l'atelier permet aux opérateurs et aux ingénieurs de processus d'effectuer les opérations suivantes :
- Consulter les indicateurs sur plusieurs plages de dates : aujourd’hui, hier, la semaine dernière, etc.
- Comparer les données de production en temps réel aux objectifs
- Approfondir l’analyse des indicateurs clés de performance (KPI) individuels et consulter des indicateurs plus détaillés via le bouton « Détails »
- Identifier les goulots d’étranglement dans l’atelier à l’aide du bouton « Temps de cycle »
Dans ce cas précis, la chaîne de montage des vélos comporte 5 postes distincts ; le bouton « Temps de cycle » affichera donc une comparaison des temps de cycle pour chacun de ces 5 postes.
C’est là que les choses se compliquent : ce tableau de bord extrait en réalité des données provenant de 10 applications de fabrication distinctes.
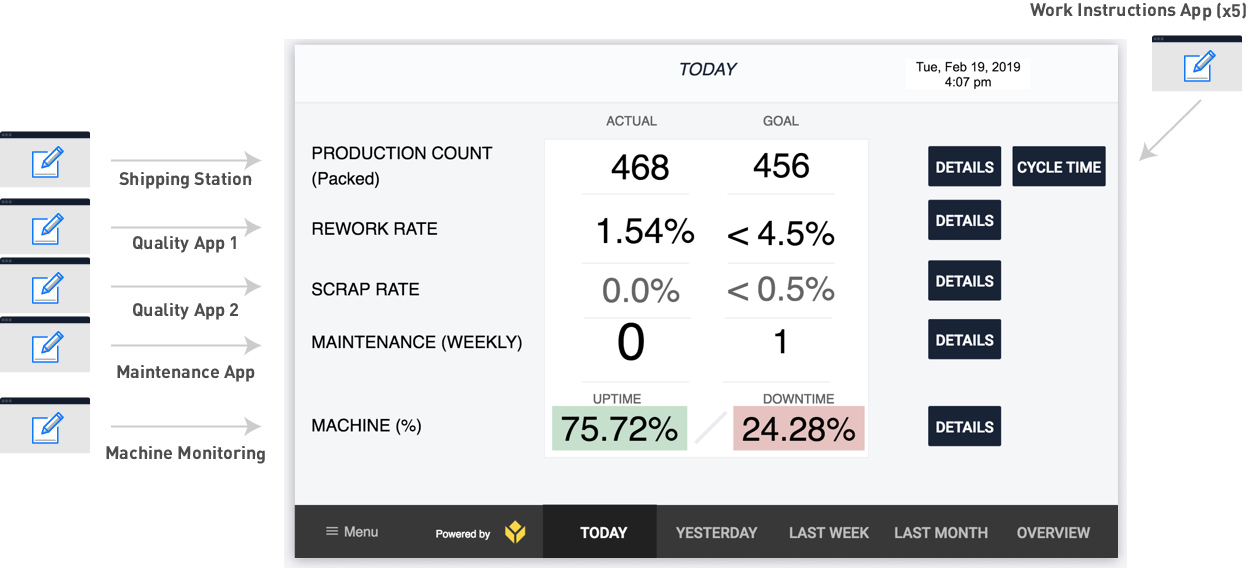
Nous allons passer en revue chaque application individuellement et montrer comment elle collecte des données pour ce tableau de bord. Voici les différents types d’applications :
- Les applications « Instructions de travail » fournissent une série d’instructions à l’opérateur pour qu’il puisse mener à bien sa tâche. Elles enregistrent le temps de takt chaque fois que l’opérateur termine son travail et clique sur le bouton « Terminé ». Ces temps de takt sont ventilés par référence (SKU) individuelle, que l’opérateur saisit en scannant le code-barres de chaque produit. Ces données de référence sont enregistrées à chaque fin d’application via une variable.
- Le poste d’emballage utilise une application « headless ». Cela signifie que l’application enregistre les données lorsqu’un opérateur appuie sur un bouton de la chaîne de production relié à un appareil Tulip Edge. Les opérateurs n’interagissent pas avec l’application elle-même.
- Chaque application de contrôle qualité fonctionne en continu sur une tablette que transporte un spécialiste du contrôle qualité. Chaque fois qu’il inspecte une pièce, il consigne son intervention sur la tablette.
- L’application de maintenance fonctionne sur une tablette que transporte un technicien de maintenance. Lors de ses rondes hebdomadaires, le technicien de maintenance consigne tout problème via l’application. Les problèmes sont consignés dans des champs de formulaire. Cette application indique simplement si les rondes ont été effectuées ou non. En cliquant sur « Détails », il est possible de voir quelle partie de la ronde hebdomadaire a été effectuée ou non.
- L’application de surveillance des machines est également une application sans interface utilisateur. Elle est connectée à une machine dont le temps de cycle est préréglé à 30 secondes au maximum. Si la machine ne fonctionne pas pendant une période de 30 secondes au cours de la journée de travail, l’application enregistre un temps d’arrêt. Dans le cas contraire, elle enregistre un temps de fonctionnement. Il n’y a pas d’interface pour l’opérateur. La machine est connectée à Tulip via un connecteur OPC UA.
Voici les différentes fonctionnalités de Tulip nécessaires à la création de ce tableau de bord d’atelier :
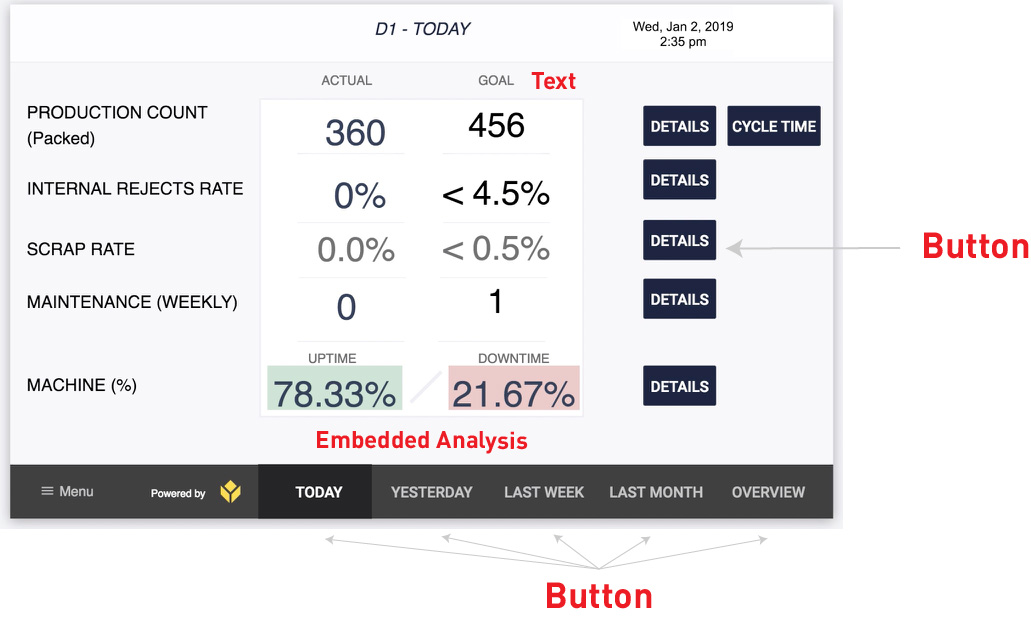
Chaque chiffre de la colonne « Objectifs » est du texte statique.
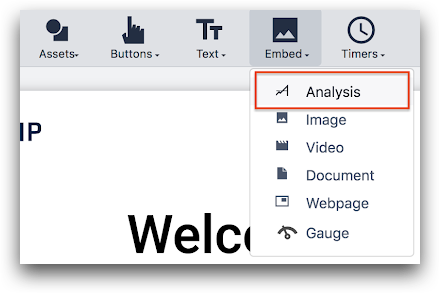
Chaque chiffre de la colonne « Réel » correspond à une analyse intégrée utilisant le modèle « Chiffre unique ». Ces analyses ont donc été créées dans l’Analytics Builder, puis ajoutées au tableau de bord.
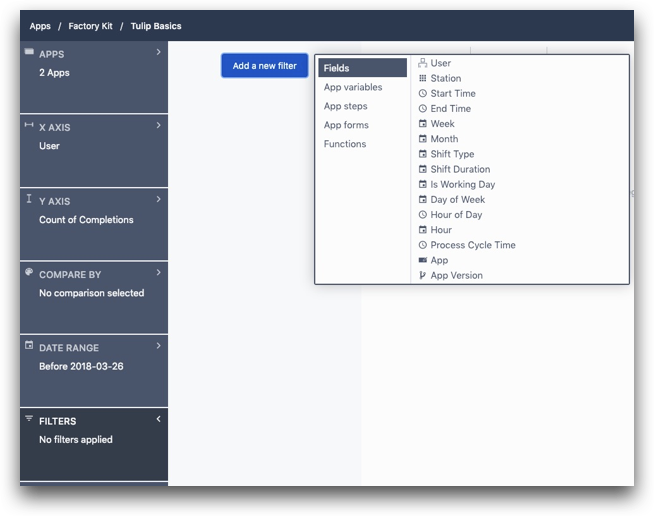
Les boutons situés en bas du tableau de bord redirigent les opérateurs vers une autre étape de l’application. Afin de créer des analyses pertinentes pour chaque plage de dates, vous devez copier l’analyse, puis utiliser le champ « Plage de dates » pour modifier la période.
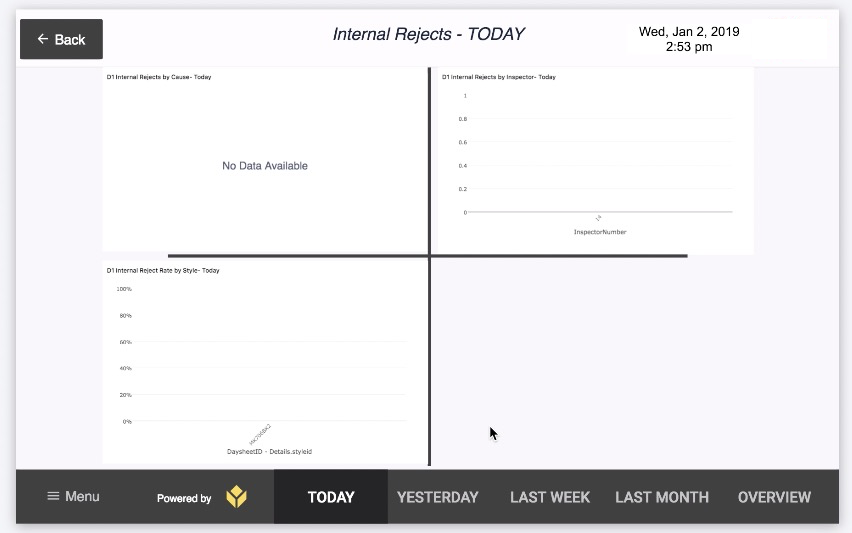
Les boutons situés à droite de l’application dirigent les opérateurs vers d’autres étapes de l’application proposant des analyses plus détaillées sur chaque indicateur clé de performance (KPI). Cet exemple comporte 4 analyses consacrées à l’étude du taux de retouche :
Application « Instructions de travail »
Si vous souhaitez connaître le temps de cycle de chaque vélo, vous devez commencer par additionner les temps de takt de chacun des 4 postes d’assemblage et du poste d’emballage de l’atelier (dans cet exemple).
Votre usine fabrique plusieurs types de vélos ; vous devrez donc également segmenter les données par référence (SKU). Cela signifie que vous devrez disposer d’une variable dans l’application pour suivre la référence (SKU) en parallèle du temps de takt, en vue d’une analyse ultérieure.
Votre application d’instructions de travail pourrait ressembler à ceci :
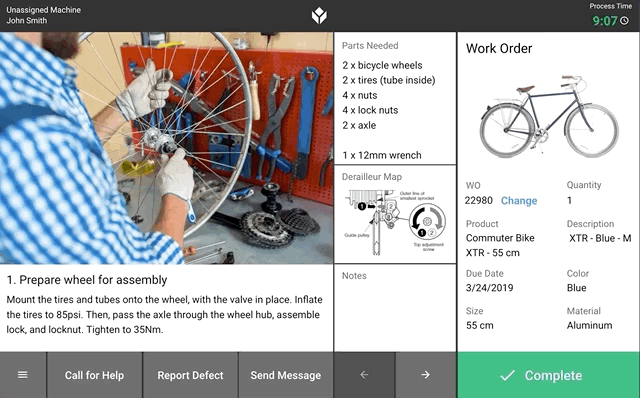
Cette application comporte une série d’étapes d’instructions de travail présentant une mise en page cohérente et des données pertinentes sur la référence à chaque étape. L’opérateur peut « valider » l’application à tout moment, ou appuyer sur les flèches « suivant » et « retour » pour passer à l’étape suivante.
Si chaque poste utilise une variante de cette application, il sera alors facile de regrouper les données pour déterminer le temps de cycle à partir des données de progression de l’application.
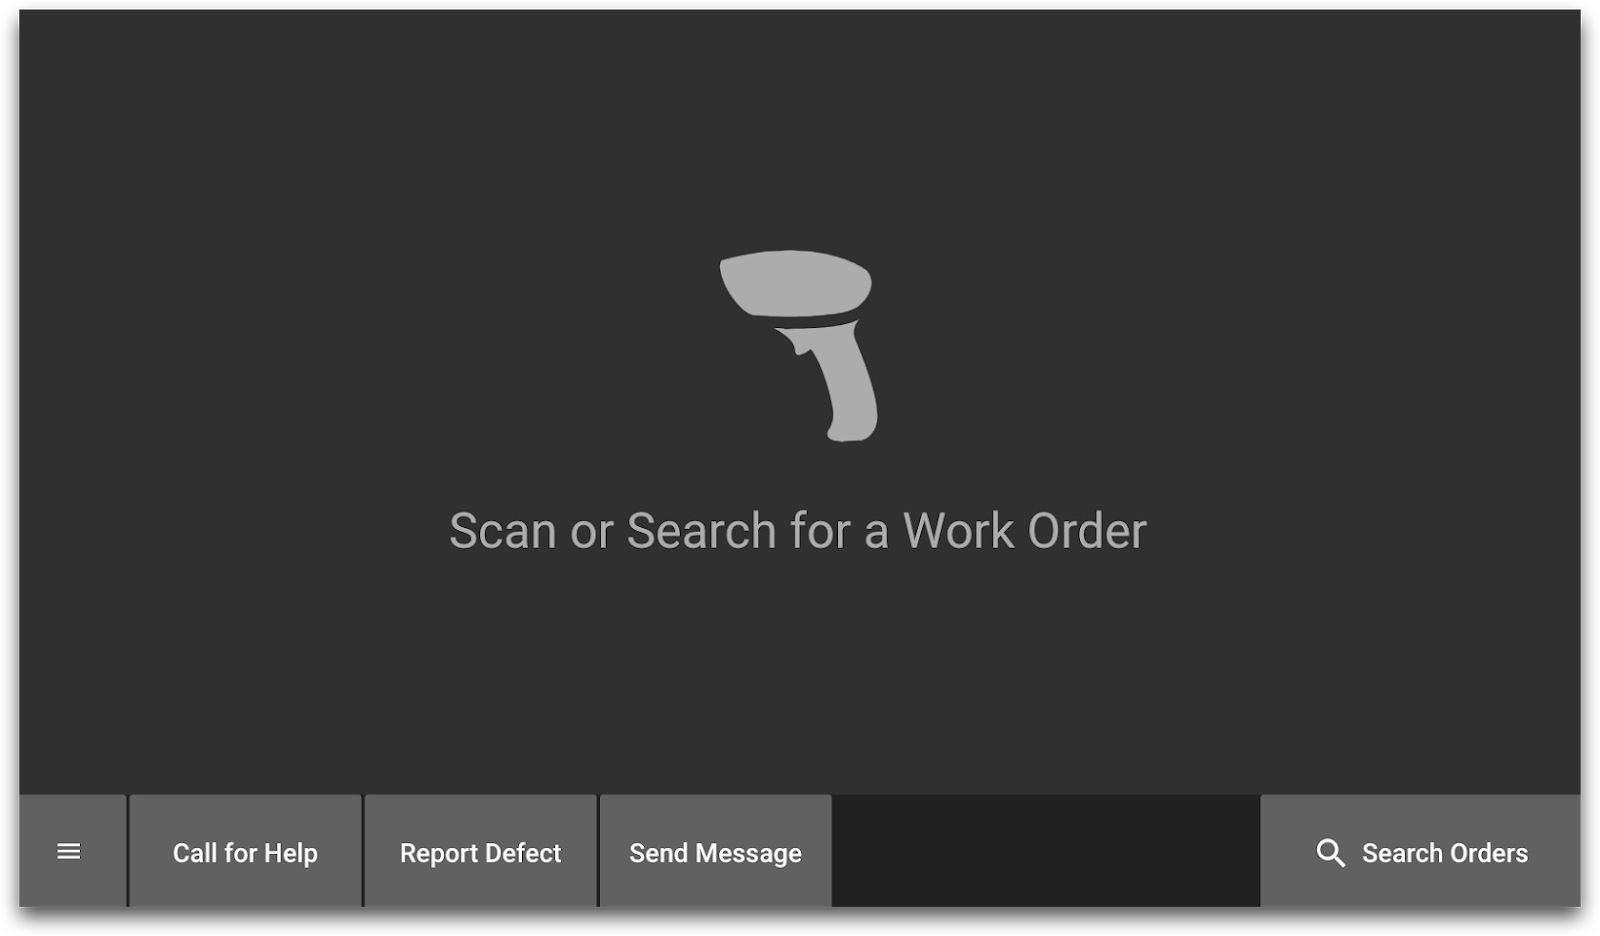
Au début de l’application, vous pouvez demander à l’opérateur de scanner un code-barres avant de passer à l’étape suivante à l’aide d’un lecteur de codes-barres connecté à la tablette du poste :
Vous pouvez utiliser ces données de code-barres de deux manières :
- Si vous avez simplement besoin du numéro du code-barres, vous pouvez l’enregistrer dans une variable.
- Vous pouvez utiliser une fonction Connecteur pour récupérer davantage de données sur la référence à partir d’une base de données SQL ou via une API vers votre système MES ou votre système d’enregistrement de données. Vous pouvez ensuite enregistrer ces données dans des variables
Voici un exemple illustrant comment utiliser l’éditeur de déclencheurs pour appeler une fonction de connecteur après la lecture d’un code-barres :
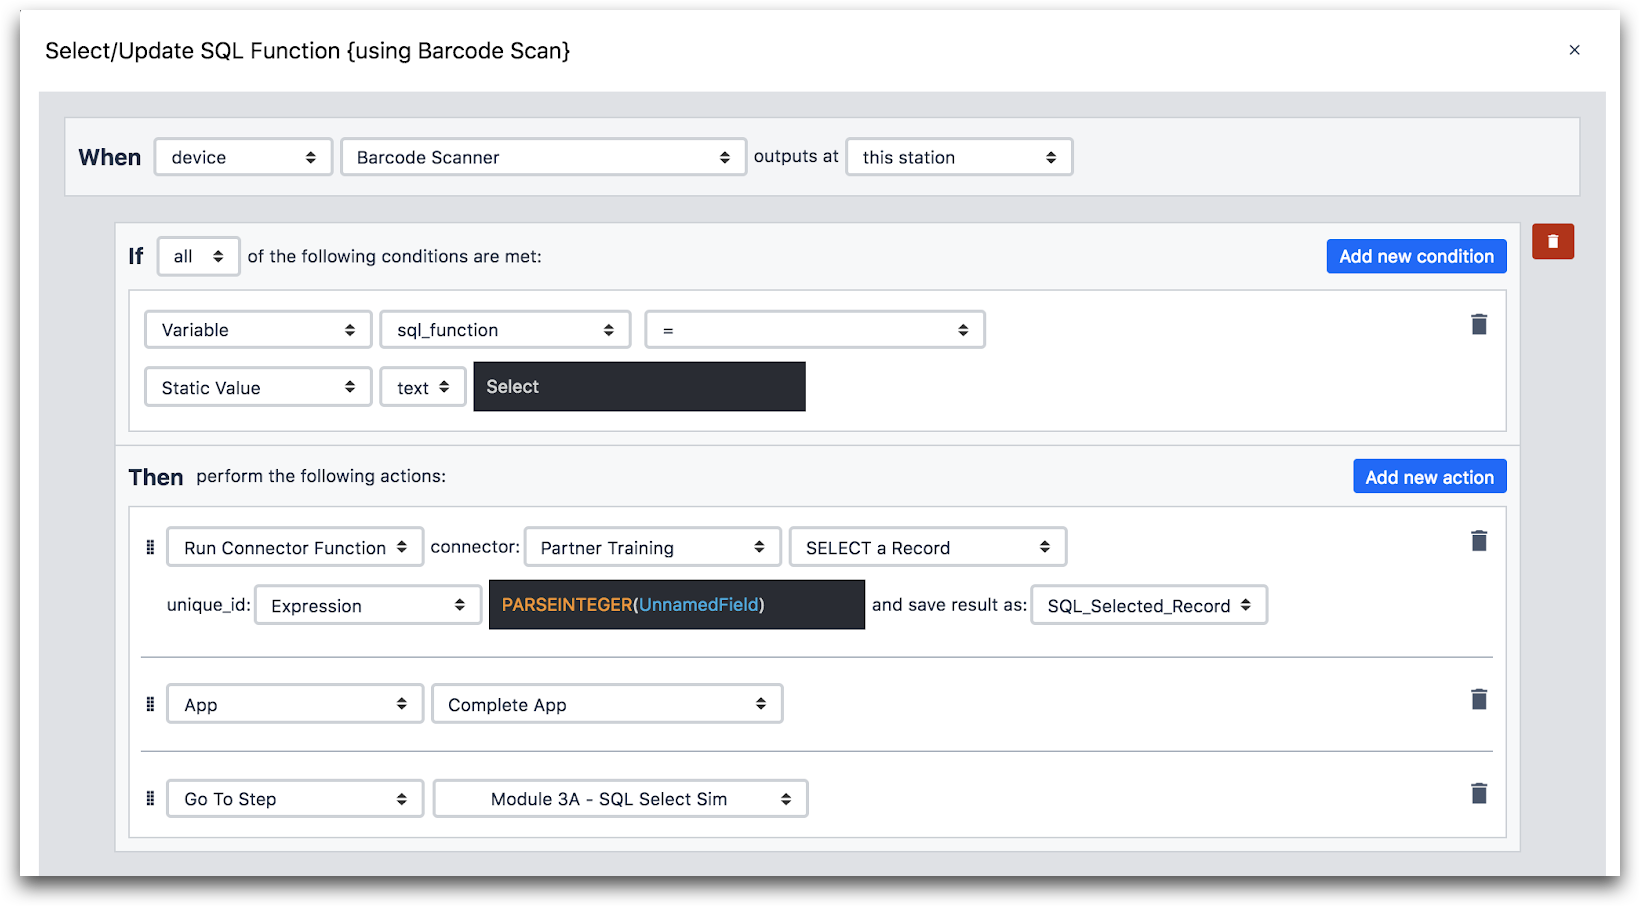
Voici plus de détails sur l’instruction « Then » :
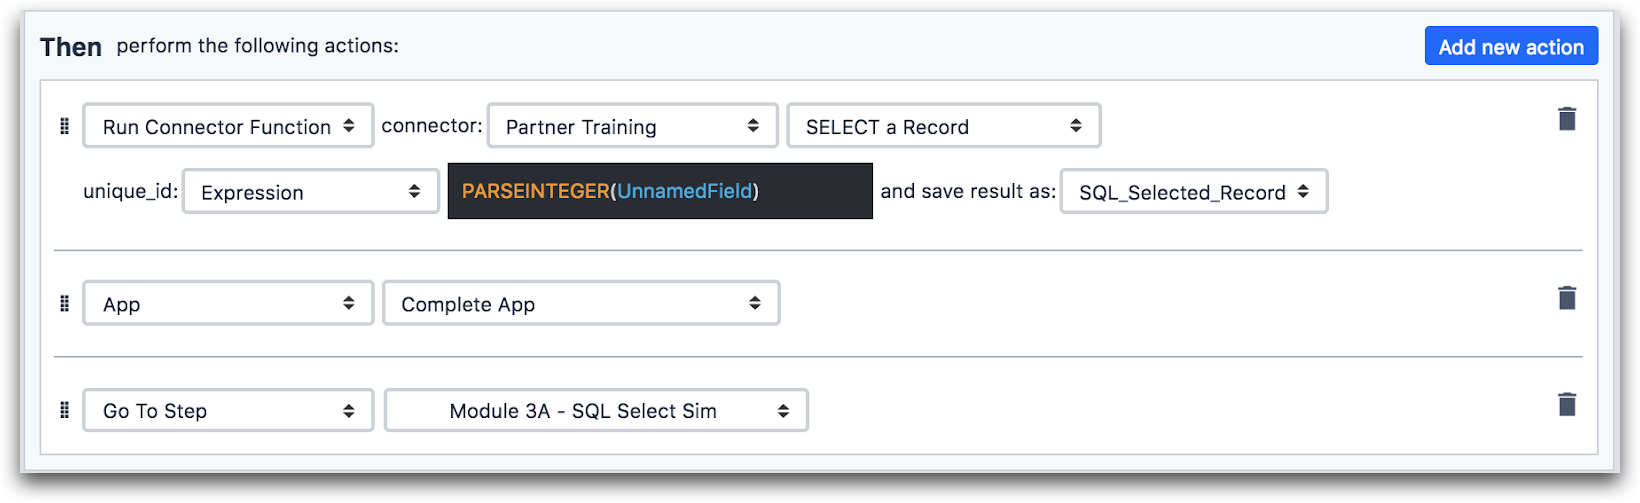
Voici donc la séquence d’événements dans les applications d’instructions de travail :
- L’application démarre
- L’opérateur scanne un code-barres
- Une fois le code-barres scanné, une fonction du connecteur s’exécute et récupère les données relatives à la référence
- L’opérateur termine l’application ; les données du code-barres sont associées à cette fin d’application
Voici un schéma illustrant le fonctionnement conjoint de toutes les applications.
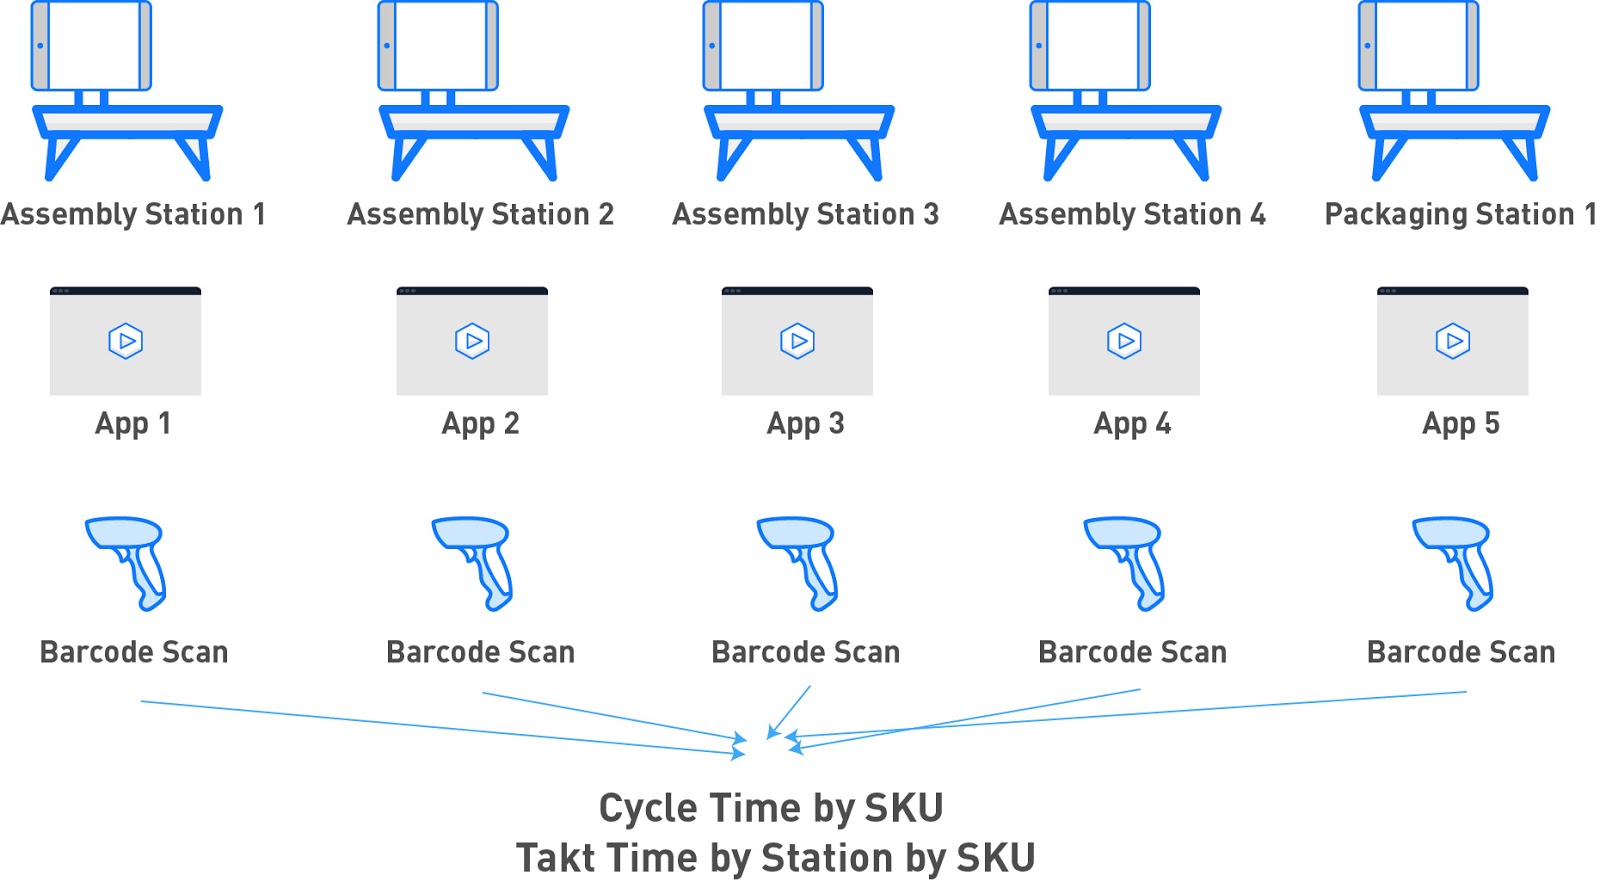
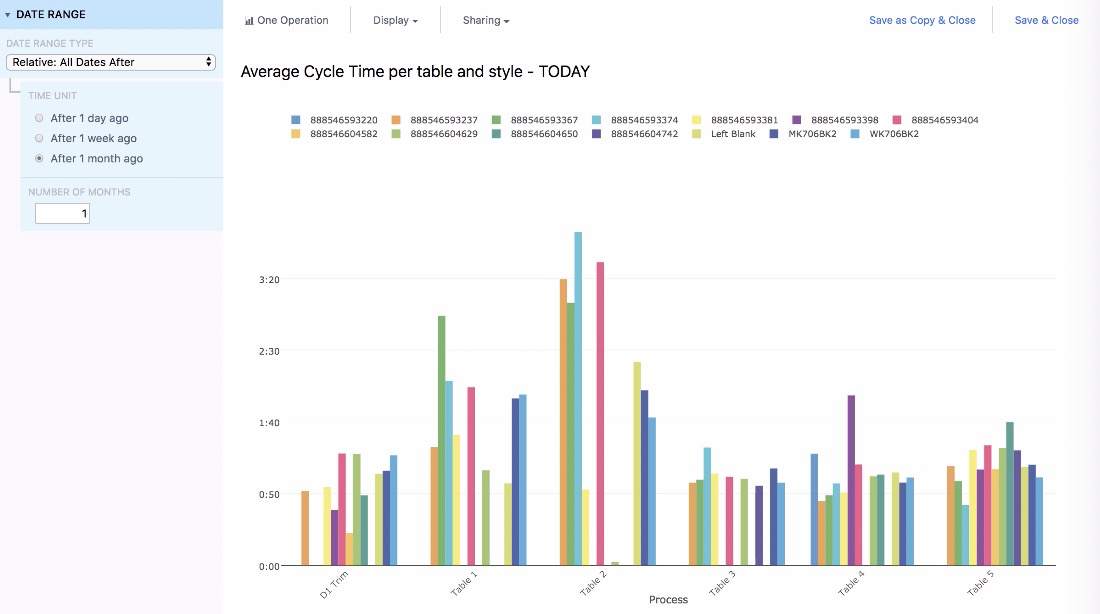
Vous pouvez ensuite ajouter les 5 postes à la même analyse et ventiler les résultats de chaque poste par référence afin d’identifier les postes qui ralentissent la ligne. Il s’agit d’une « analyse approfondie », qui s’afficherait donc sur un tableau de bord présenté à l’opérateur lorsqu’il appuie sur le bouton « Temps de cycle ».
Pour en savoir plus
- Comment consulter les données de cycle en temps réel dans une analyse
- Comment écrire une fonction de connecteur
Application « Station d’expédition »
Dans votre usine de vélos, vous expédiez des conteneurs contenant chacun 6 vélos. Vous disposez d’un poste dédié à l’emballage des cartons.
Dans ce cas, les opérateurs n’ont besoin d’aucune instruction pour effectuer leur travail. Cependant, vous souhaitez tout de même suivre le moment où chaque carton quitte l’usine.
Vous devez donc créer une « application sans interface utilisateur ». Cela signifie qu’il n’y a pas d’interface humaine. À la place, l’application est reliée à un bouton sur lequel l’opérateur appuie une fois le carton emballé. Ce bouton est connecté à un appareil Tulip Edge, qui transmet chaque pression sur le bouton à Tulip.
À chaque pression sur le bouton, vous pouvez incrémenter votre compteur de production de 6.
Voici un exemple de cette application à une seule étape qui s’afficherait sur un écran au poste d’expédition :
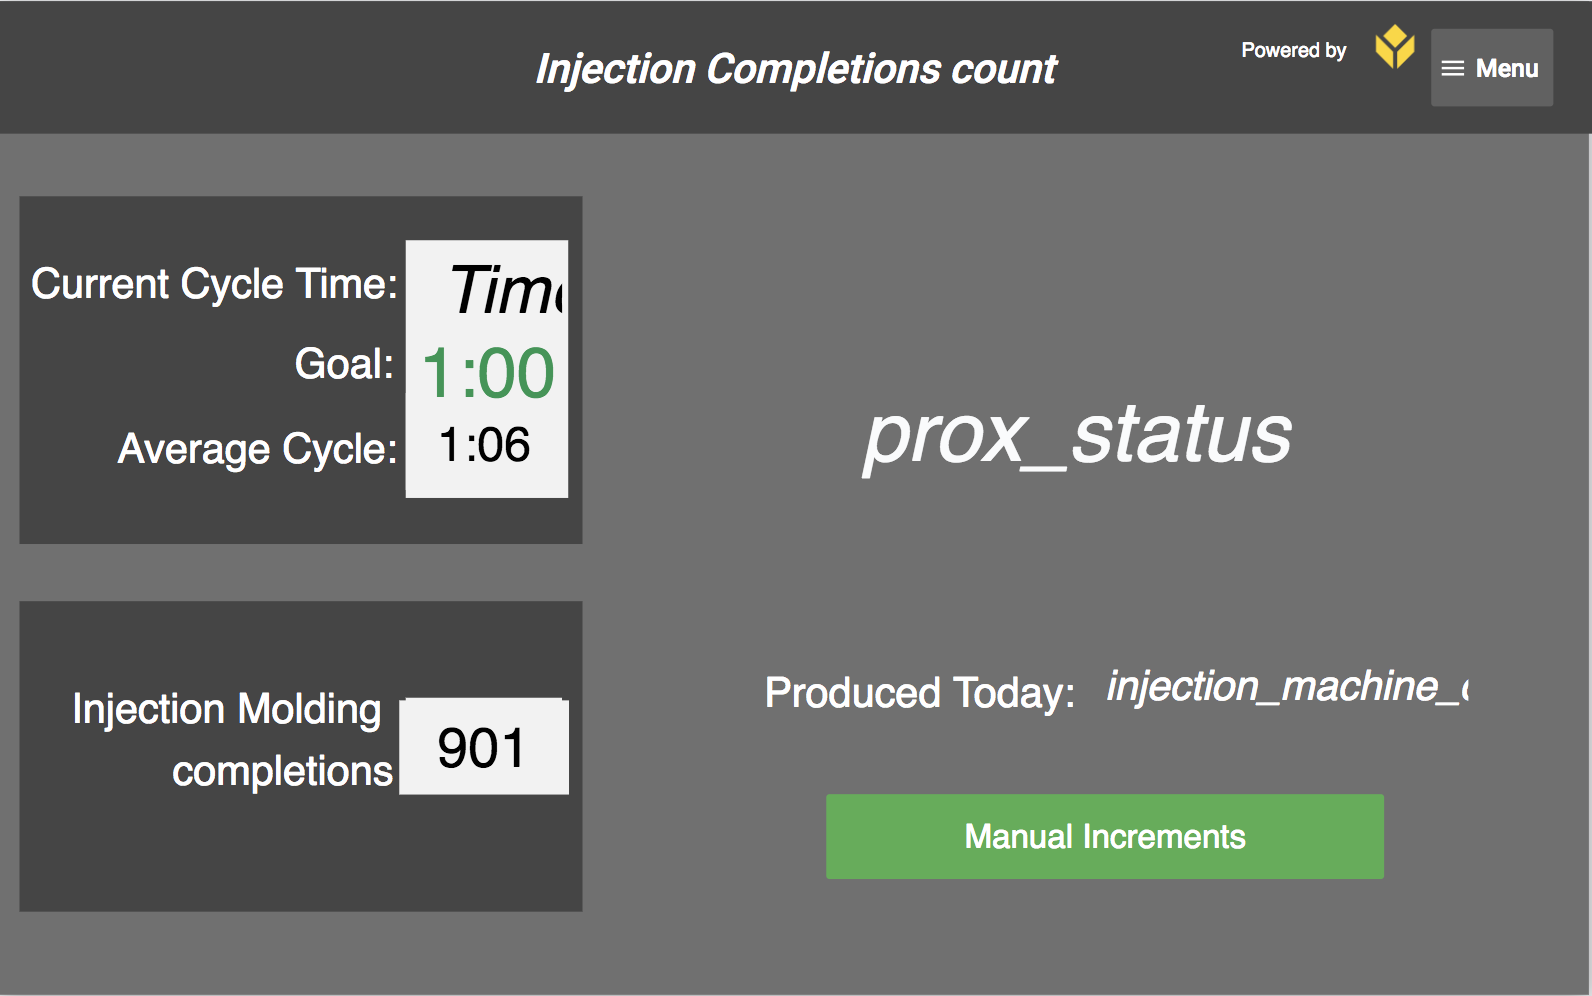
D’accord, l’opérateur peut TECHNIQUEMENT utiliser l’application via le bouton « Incréments manuels ». Mais il n’aurait besoin de le faire que si le bouton physique était cassé pour une raison quelconque.
Voici comment les données sont transmises à l’application.

Vous pouvez connecter ces données à un MES ou à un ERP une fois l’application terminée.
Analyses
Cette application ne comporte aucune variable ; les deux données que vous collecterez à la fin de son exécution sont donc les suivantes :
- Un décompte de production mis à jour
- Le temps de takt pour le poste
C'est assez simple, voyons donc comment exploiter ces données sur plusieurs plages de dates.
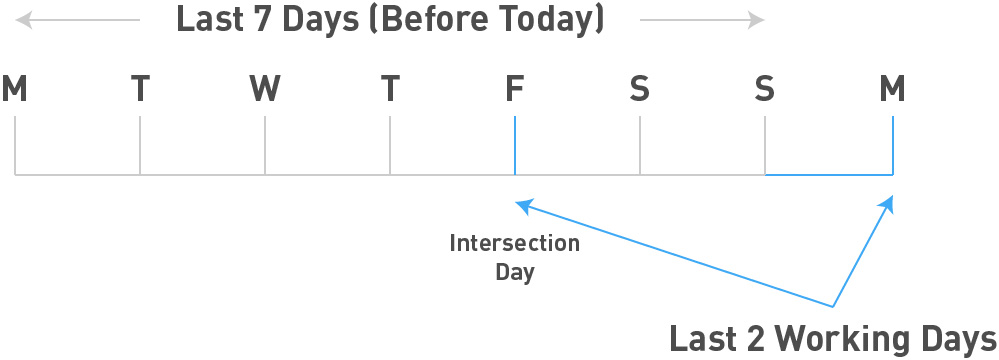
Imaginons que votre usine de vélos ne fonctionne que les jours ouvrés. Et, lorsque vous arrivez au travail le lundi matin, vous ne voulez pas voir un tableau de bord vide pour les données autres que celles de « aujourd’hui ». Au contraire, si vous souhaitez consulter les données de « hier », vous voudriez en réalité voir celles de vendredi.
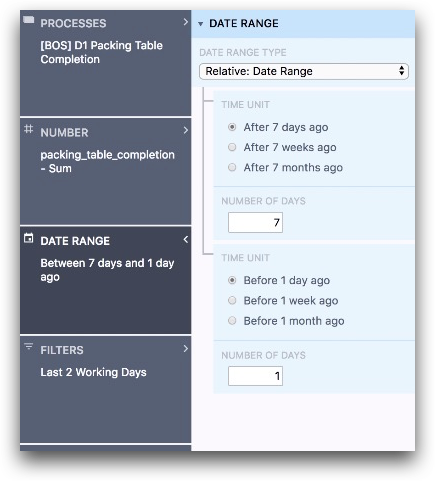
Voici comment procéder dans l’Analytics Builder. Commencez par définir la plage de dates de « Il y a 7 jours » à « Il y a 1 jour ». Vous obtiendrez ainsi les 6 derniers jours précédant la date du jour.
Ensuite, utilisez le champ « Filtres » pour sélectionner « Les 2 derniers jours ouvrés ». Cela couvre la journée d’aujourd’hui ainsi que le dernier jour ouvré précédant celui-ci.
L’intersection de ces deux champs vous donnera « Hier ».
Voici à quoi cela ressemble dans l’Analytics Builder :
Et voici une vue chronologique.
Pour en savoir plus
Application de qualité
Dans cette usine, des postes de contrôle qualité sont installés à la fin de deux lignes de production afin d’inspecter les produits finis avant leur conditionnement. Ils utilisent la même application, qui fonctionne sur une tablette.
Bien que cette étape ait lieu après les 4 postes d’assemblage, le temps nécessaire à l’application n’est pas inclus dans le temps de cycle total du produit. C’est pourquoi ils n’ont pas été mentionnés dans la section « Instructions de travail ».
De plus, comme les opérateurs fabriquent plusieurs produits portant la même référence (SKU) à la suite avant de passer à une autre référence, l’application part du principe, par défaut, que la référence du produit est la même que celle du produit précédent.
Voici la première étape de l’application :
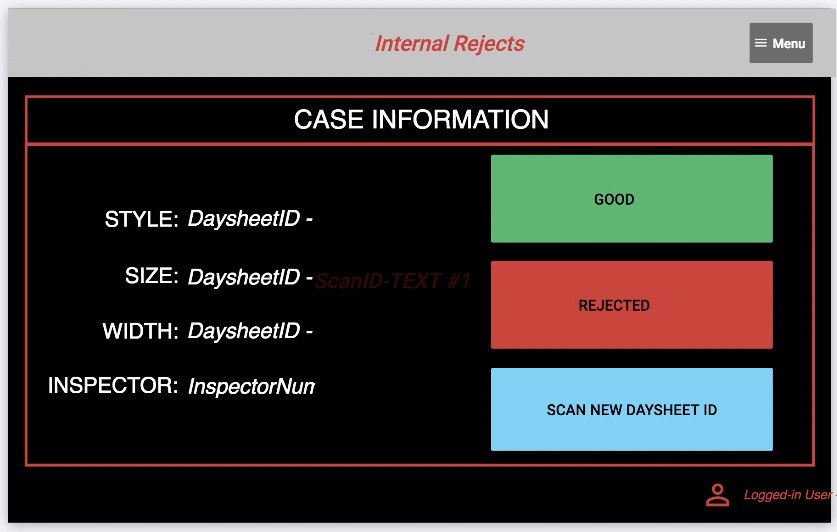
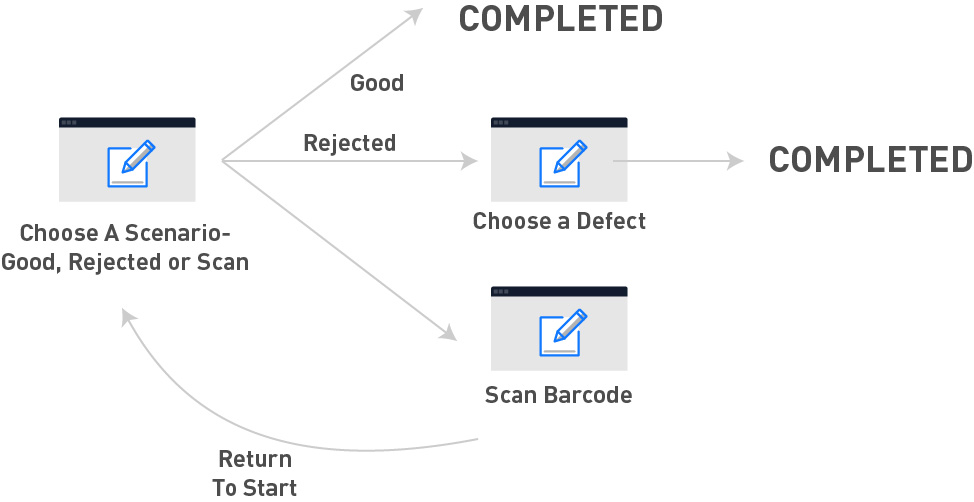
Si la référence (SKU) diffère de celle du produit précédent, l’opérateur appuie sur « Scanner le nouvel identifiant de la fiche journalière ». Il accède alors à un écran où il est invité à scanner le produit à l’aide d’un lecteur de codes-barres. Lors du scan, l’application utilise une fonction « Connector » pour se connecter au système MES et récupérer les données pertinentes. L’opérateur peut ensuite indiquer si le produit est « conforme » ou « rejeté ».
Si l’opérateur choisit « Conforme », l’application est terminée et les valeurs des variables situées à gauche de l’étape sont enregistrées avec la validation. Cela permettra une analyse ultérieure par référence.
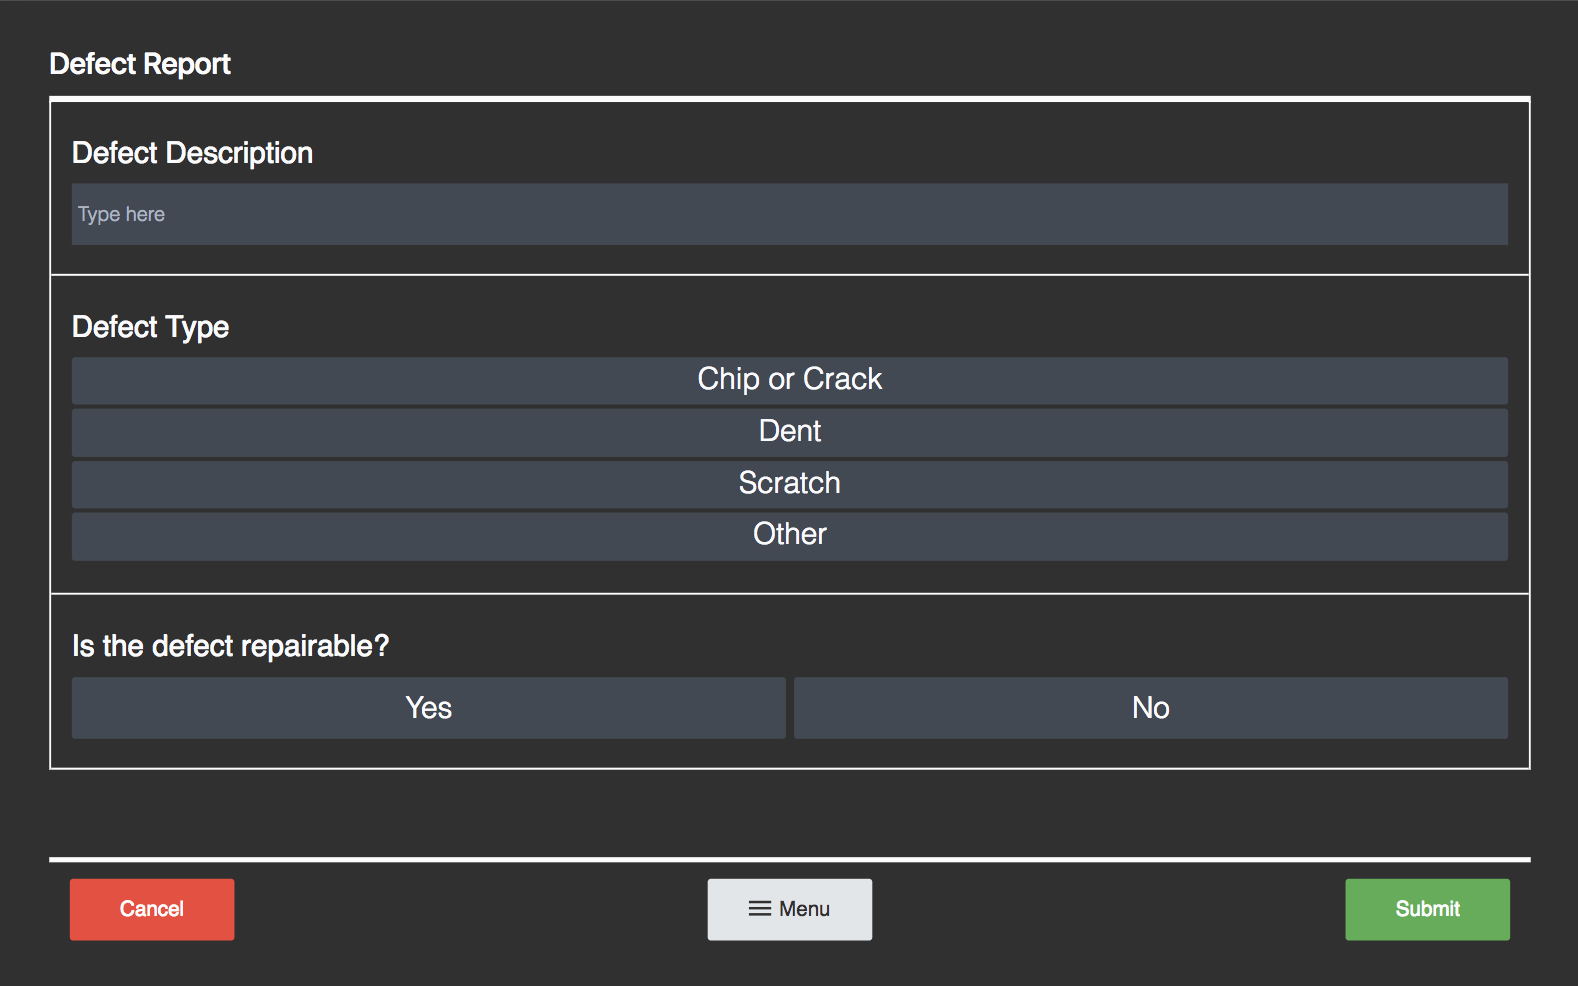
Si l’opérateur choisit « Rejeté », il est redirigé vers une étape de formulaire où il peut sélectionner un défaut. Après avoir choisi un défaut, il peut terminer l’application.
Voici un schéma de la logique de l’application :
Connecteurs
Dans ce scénario, la lecture du code-barres doit renvoyer des informations spécifiques sur la référence afin que le spécialiste qualité puisse vérifier qu’il inspecte bien un produit spécifique.
Pour ce faire, vous devez appeler une fonction de connecteur lors de la lecture du code-barres, comme dans le cas des « Instructions de travail » ci-dessus.
Analyses
Cette application vous fournira un taux de retouche, c'est-à-dire le pourcentage de produits dont l'expédition est refusée en raison d'un défaut. Elle peut le calculer simplement :
- Enregistrer le nombre total de sessions terminées dans l’application où l’option « Conforme » a été sélectionnée
- Enregistrez le nombre total de sessions terminées dans l’application où le bouton « Rejeter » a été sélectionné
Ensuite, grâce aux données de cette application, vous pouvez identifier les références les plus fréquemment rejetées, ainsi que les types de défauts les plus courants.
Vous pouvez utiliser le champ « Filtres » pour examiner des produits spécifiques, et le champ « Nombre » pour calculer le rapport entre les produits acceptés et les produits rejetés dans le modèle « Nombre unique ».
Pour en savoir plus
Application de maintenance
Dans votre usine, vous effectuez différents types d’inspections de maintenance chaque semaine, chaque mois, chaque trimestre et tous les six mois. Les techniciens de maintenance doivent se munir d’une tablette équipée d’une application et noter tous les problèmes qu’ils constatent lors de leurs rondes.
Vous pouvez créer une seule application comportant un ensemble d’étapes distinct pour chaque type d’inspection. La première étape de l’application permettra aux techniciens de choisir le type d’inspection.
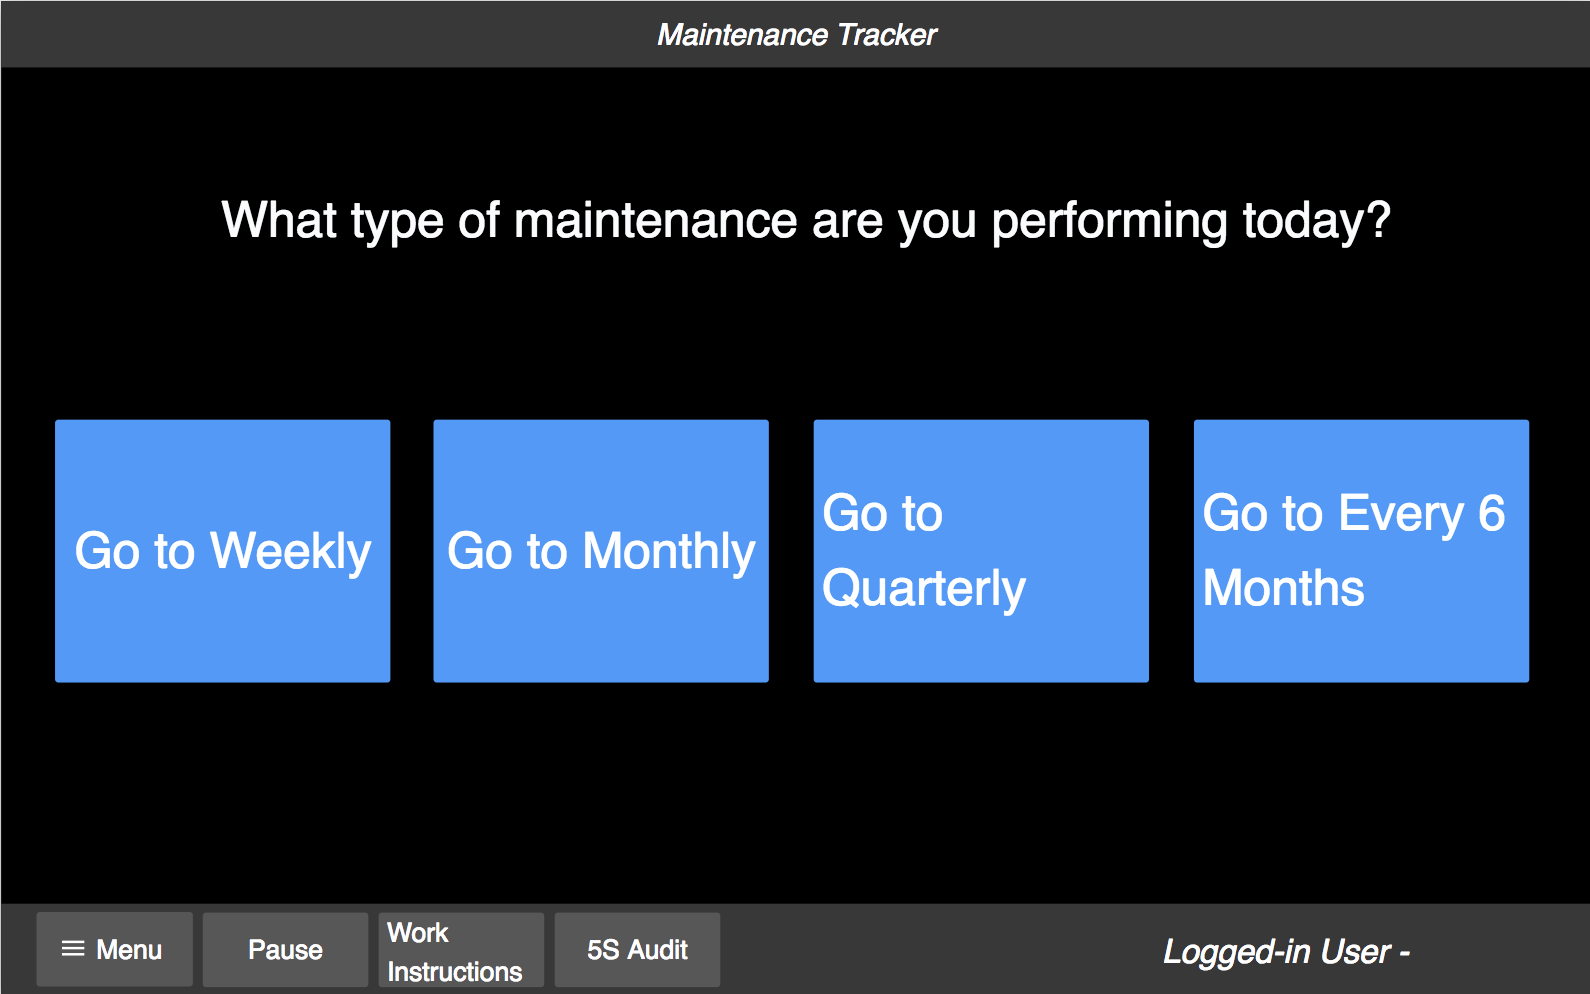
Créez ensuite une série d’étapes de formulaire correspondant aux machines individuelles que le technicien doit inspecter.
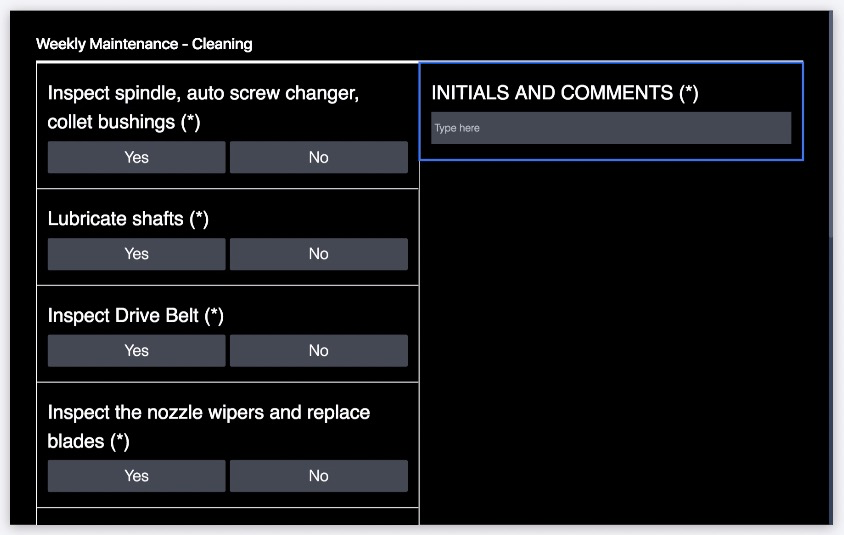
Cette application est très simple : une étape d’acheminement initiale, puis une étape de formulaire pour chaque inspection.
Analyses
Sur le tableau de bord de l’atelier, un seul chiffre indique si l’inspection hebdomadaire a été effectuée ou non.
Dans le cadre d’une inspection hebdomadaire, la plupart des contrôles ne devraient pas nécessiter de travaux supplémentaires. Cependant, vous souhaiterez probablement savoir quels tests ont échoué afin de pouvoir observer les tendances au fil du temps.
Vous pouvez utiliser un modèle de tableau pour créer un tableau contenant uniquement le champ « Commentaires » de chaque inspection d’équipement. Ainsi, vous pouvez voir quelles réparations ont été nécessaires semaine après semaine.
Voici un exemple des champs « Commentaires » de toutes les inspections d’équipement. Utilisez le champ « Opérations » pour sélectionner le champ « Commentaires » de chaque étape de formulaire de l’application.

Pour en savoir plus
Ajouter des données de surveillance des machines au tableau de bord de l’atelier
Vous pouvez utiliser le widget « Attributs de la machine » pour ajouter un flux de données en temps réel provenant d’une machine spécifique à votre tableau de bord de l’atelier.
Créer votre premier tableau de bord d'atelier
Même si vous pouvez commencer à planifier en imaginant les indicateurs que vous aimeriez voir apparaître sur votre tableau de bord de l'atelier, vous devez en réalité créer une série d'éléments avant de construire ce tableau de bord. Ceux-ci peuvent inclure :
- Des applications pour chaque poste ou rôle dans l’atelier
- Des variables dans ces applications pour suivre les détails importants
- Des analyses approfondies de chaque variable
- Des copies de ces analyses adaptées à plusieurs périodes
- Une série de tableaux de bord au sein d’une même application
Afin de mettre en place plus rapidement un tableau de bord de l'atelier, vous pouvez commencer par vous concentrer sur les données relatives à l'achèvement des applications et créer un premier tableau de bord de haut niveau. Ensuite, une fois que vous aurez créé une dynamique interne, vous pourrez développer des analyses approfondies et intégrer plusieurs plages de dates.
Avez-vous trouvé ce que vous cherchiez ?
Vous pouvez également vous rendre sur community.tulip.co pour poser votre question ou voir si d’autres utilisateurs ont rencontré un problème similaire !