

在机器监控中,一个常见的决策点是何时使用 Tulip 表而非机器活动表。
通过本文,您将了解:*何时使用 Tulip 表* 何时使用设备活动表* 各自的优势与局限性
机器活动表:内置 OEE 跟踪功能
一种由机器自动触发的系统表,用于记录:
- 状态(运行中、已停止、离线)
- 开始时间、结束时间和持续时间
- 停机原因
- 零件数量和缺陷数量
- 理想运行率
- 自定义活动字段(用户定义)
优势
- 配置需求极低——可自动与 Tulip 设备关联
- 针对 OEE 计算(可用性、性能、质量)进行了优化
- 与设备触发器无缝协作(无头模式)
- 分析系统可直接查询设备活动数据
限制
- 无法访问 Tulip 表 API——无法通过 API 以编程方式读取或写入“设备活动”表
- 无表记录 ID——难以与其他表建立关联
- 仅支持通过 CSV 归档导出(不支持实时集成)
仅将“设备活动”表用于 OEE 计算
若您的唯一目标是跟踪设备运行时间和停机时间并计算OEE,请结合“设备活动表”使用设备触发器。这是最简单、最具成本效益的解决方案。
示例
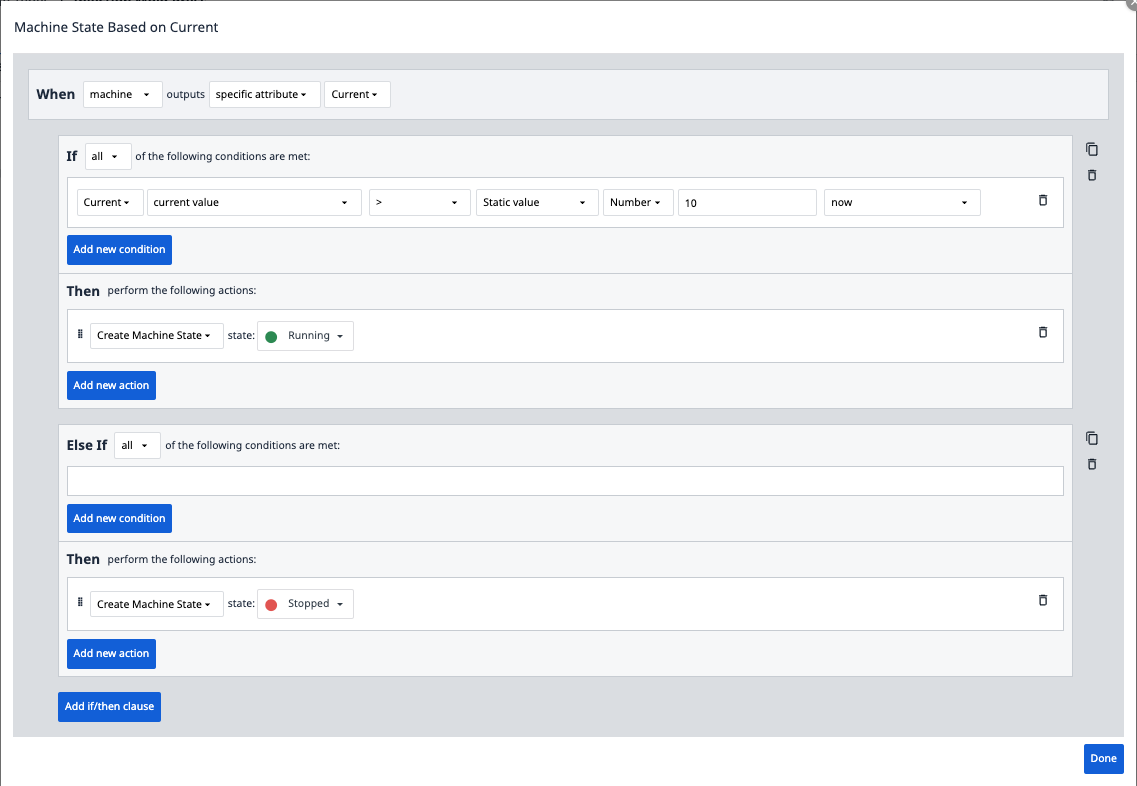
Tulip 表:适用于复杂用例的灵活数据模型
何时使用 Tulip 表
- 您需要“设备活动表”中未提供的自定义数据字段(例如:工单 ID、操作员工牌号、SKU)
- 您需要通过 API 进行CRUD 操作(创建、读取、更新、删除)
- 您需要将机器数据与其他业务流程(质量、库存、维护)集成
- 您希望将机器数据与工单、批次或生产计划相关联
同时使用机器活动表和 Tulip 表
机器活动表(通过机器触发器):
- 捕获原始状态变化
- 计算OEE指标
Tulip 表(通过自动化或应用触发器):
- 为设备数据补充业务背景信息
- 支持基于 API 的集成
- 与工单、质量记录及其他数据建立关联
架构示例
注:“自动化”指 TulipAutomations。
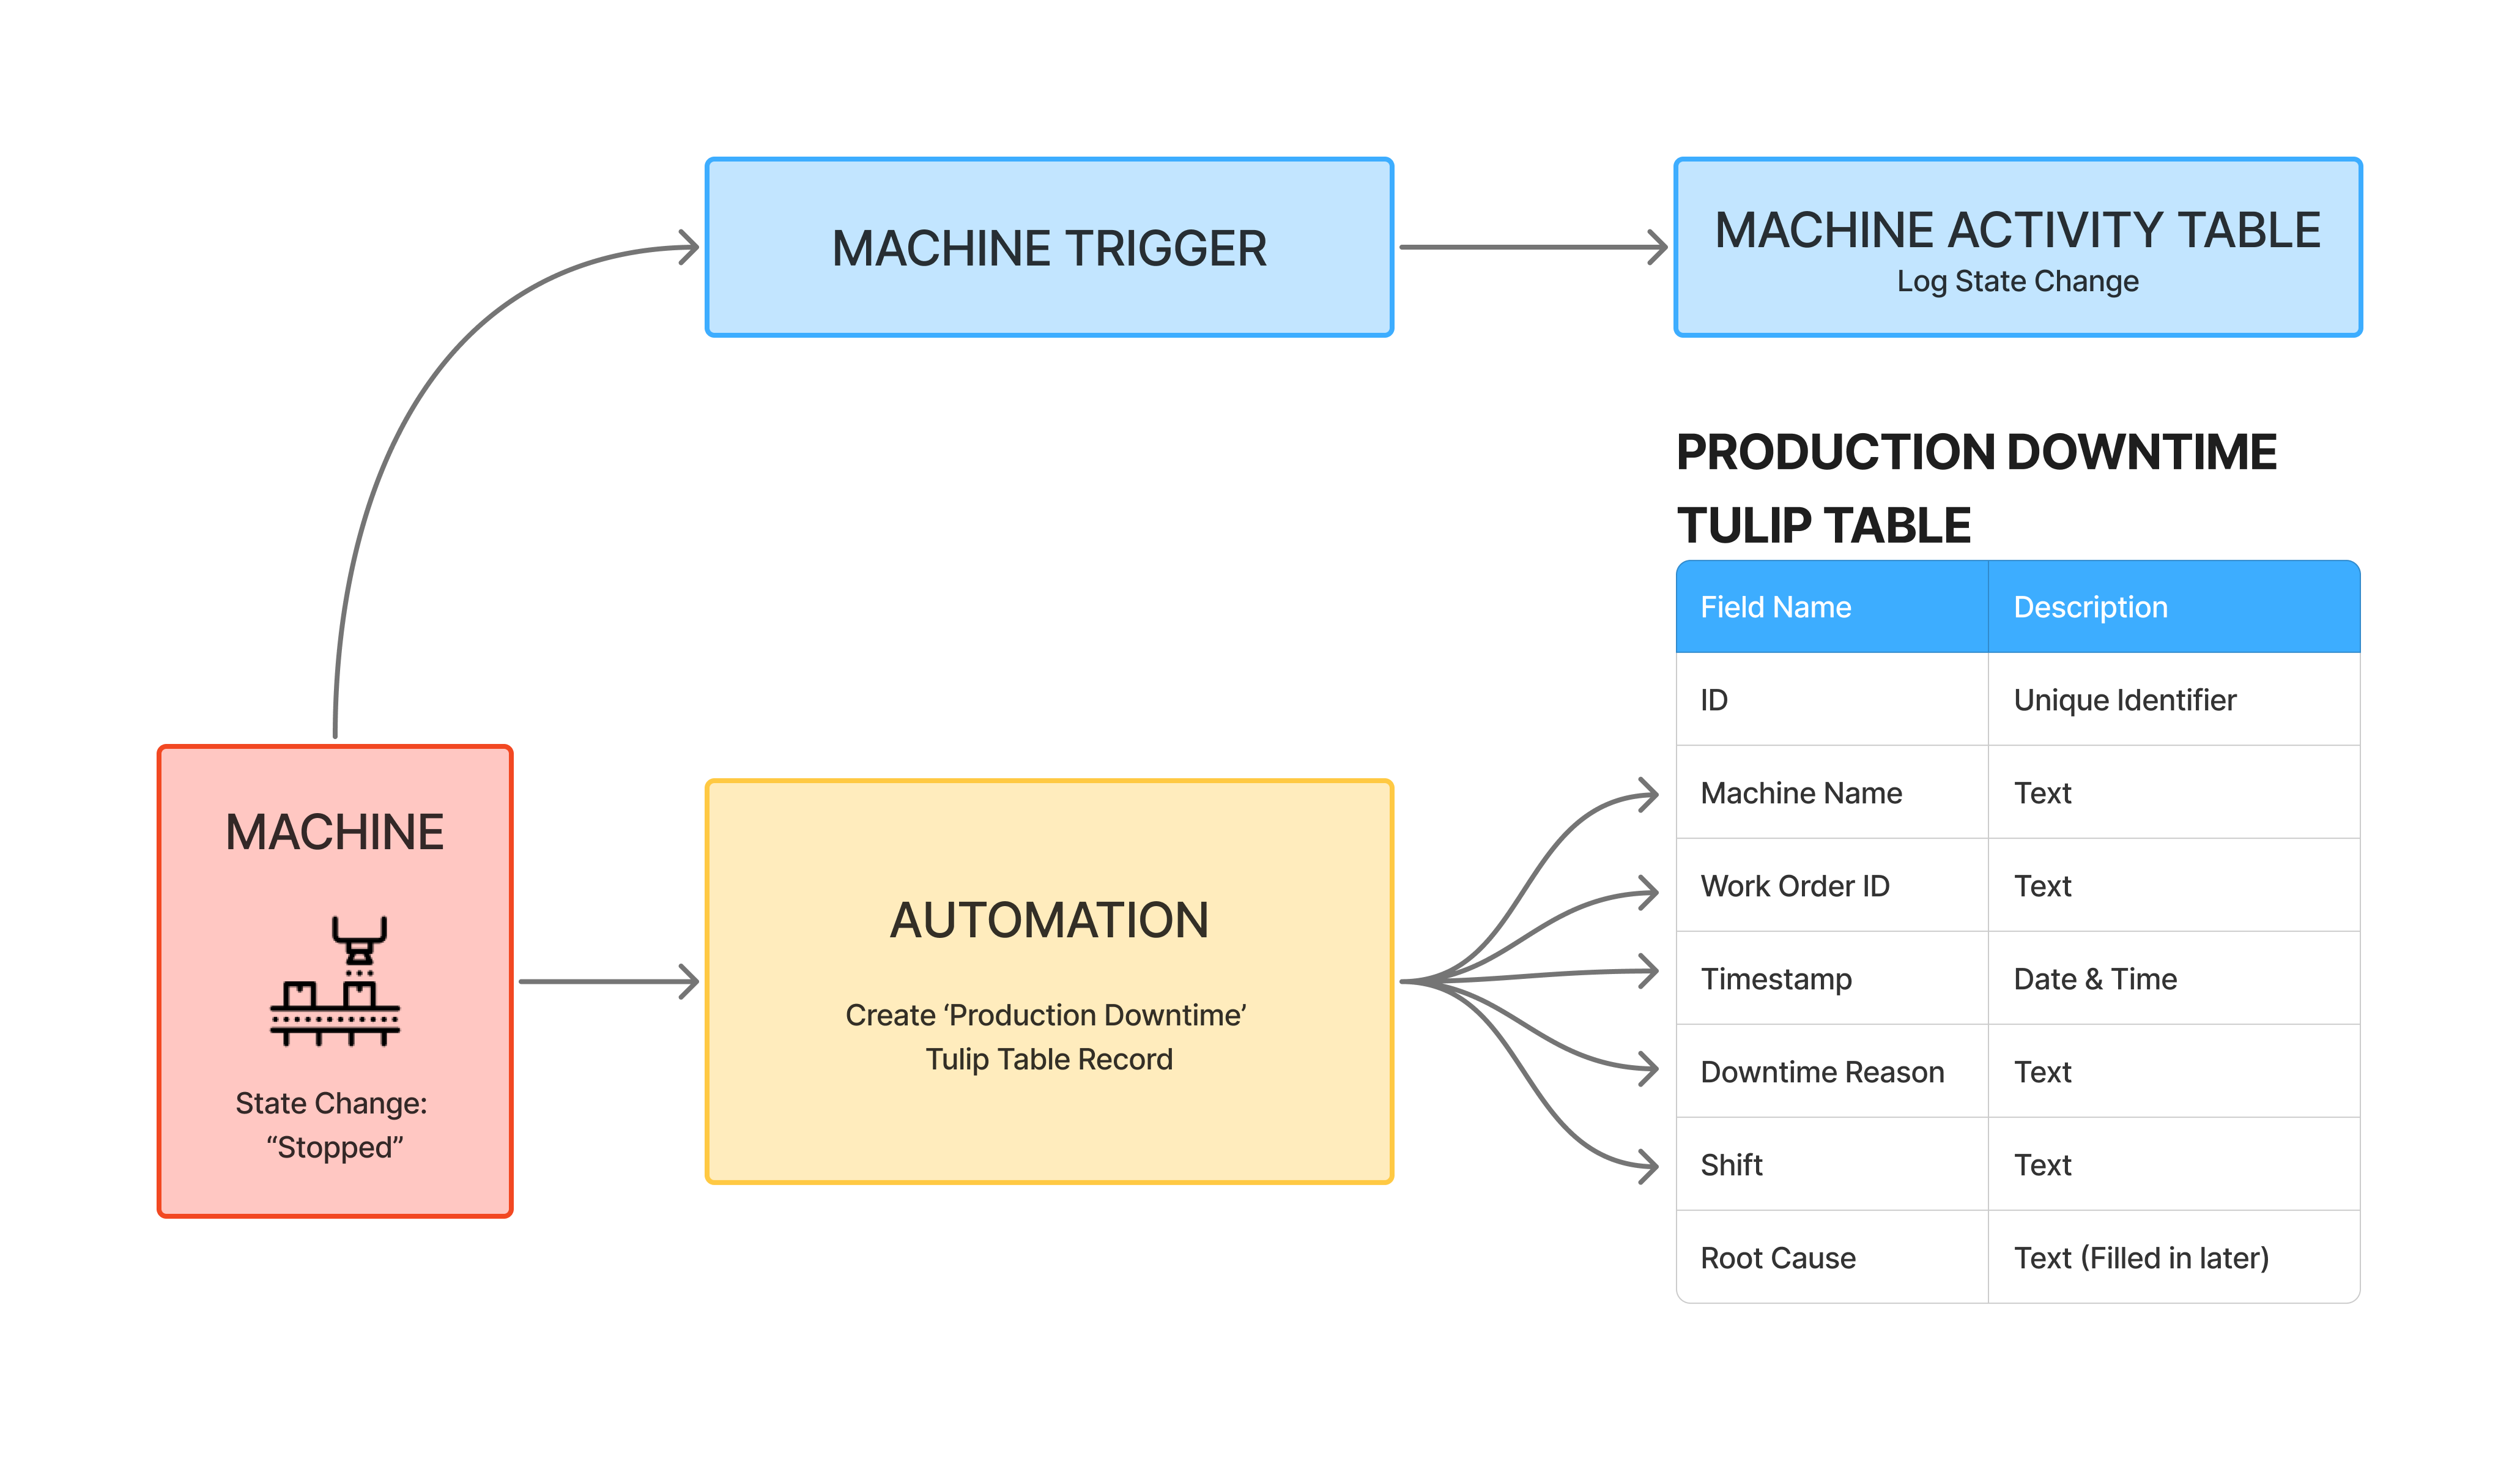
此混合模型提供:
- 来自“设备活动表”的OEE仪表盘
- 基于Tulip Table的根本原因分析,并支持通过API连接外部BI工具
处理包含返工和废品模式的手动数据
挑战:设备会自动报告零件计数,但人为因素(返工、废品、手动调整)需要人工输入。如何将自动计数数据与人工更正数据进行核对?
避免篡改设备数据
当操作员记录返工时,请勿尝试减少机器的零件计数。
为何此方法行不通:机器无法理解人为因素。若向机器写回数据,将导致原始数据源受损。
分离数据源
- 让机器报告原始计数数据。
- 使用单独的表格进行手动调整。
- 通过表达式计算净产量。
示例数据模型
机器活动表(自动):
- 零件数量:104(机器原始输出)
- 缺陷:0(机器不进行追踪)
生产日志表(Tulip 表,通过应用程序):
- ID:12345
- 工单号:WO-5678
- 机床ID:CNC-001
- 毛件数:104(运行结束时从机床复制)
- 返工件数:4(操作员输入)
- 废品数量:0
- 净零件数:100(计算方式:总数 - 返工数 - 废品数)
- 时间戳
应用工作流:
- 操作员启动生产并选择工单
- 设备运行并自动累加零件计数
- 操作员发现有4个零件需要返工,将其送回重新加工
- 机器计数增至104(机器计数为104个零件)
- 操作员结束生产批次,应用程序生成一条生产日志记录
- 应用程序将机器计数的零件数量(104)复制到“总零件数”字段
- 操作员手动输入返工数量:4
- 应用程序计算净零件数 = 104 - 4 = 100
分析:
- 设备OEE:使用原始零件数量(104)进行绩效计算
- 生产报告:使用净零件数(100)作为实际产量
可选增强功能:将缺陷记录到“设备活动”字段中,用于 OEE 质量计算:
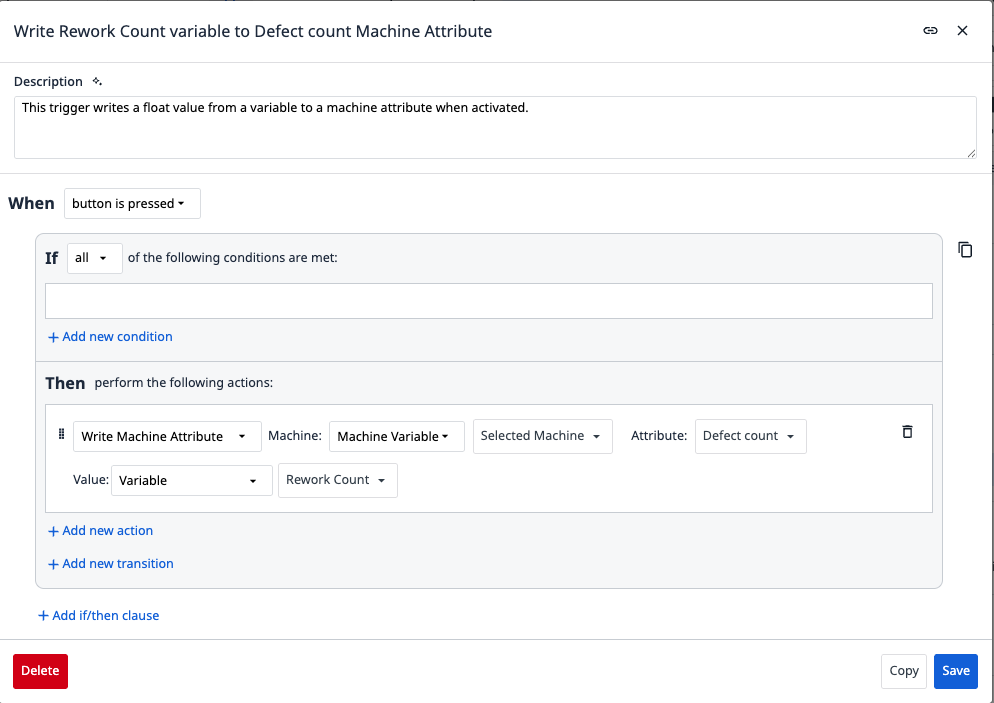
这样既能让 OEE 质量百分比反映实际缺陷率,又能保留设备的原始计数数据。