

Часто при мониторинге оборудования возникает вопрос: когда использовать таблицы Tulip вместо таблицы активности оборудования?
Из этой статьи вы узнаете:* Когда следует использовать таблицы Tulip* Когда следует использовать таблицу активности оборудования* Преимущества и ограничения каждой из них
Таблица активности оборудования: встроенный мониторинг OEE
Системная таблица, которая автоматически заполняется при запуске оборудования и в которой регистрируются:
- Состояние (Работает, Остановлен, Не в сети)
- Время начала, время окончания и продолжительность
- Причину простоя
- Количество деталей и количество брака
- Идеальный темп работы
- Пользовательские поля деятельности (определяемые пользователем)
Преимущества
- Минимальные настройки — автоматическая привязка к станками Tulip
- Оптимизировано для расчета OEE (доступность, производительность, качество)
- Безупречно работает с триггерами оборудования (без интерфейса)
- Система аналитики может напрямую запрашивать данные об активности оборудования
Ограничения
- Отсутствует доступ к API таблиц Tulip — невозможно программно читать или записывать данные в таблицу «Активность оборудования» через API
- Отсутствует идентификатор записи в таблице — сложно установить связь с другими таблицами
- Экспорт возможен только через архив CSV (интеграция не в режиме реального времени)
Используйте таблицу активности оборудования только для расчета OEE
Если ваша единственная цель — отслеживать время работы и простоя оборудования и рассчитывать OEE, используйте триггеры оборудования с таблицей «Активность оборудования». Это самое простое и экономичное решение.
Пример
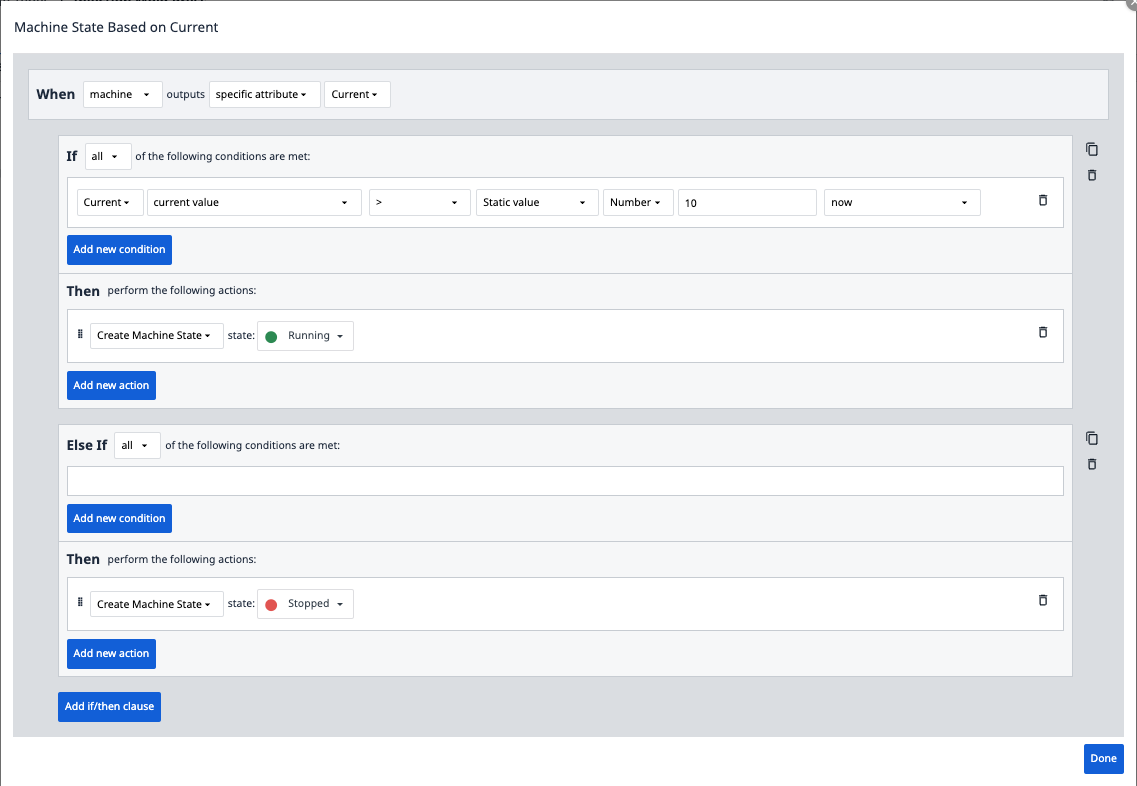
Таблицы Tulip: гибкая модель данных для сложных сценариев использования
Когда следует использовать таблицы Tulip
- Вам нужны пользовательские поля данных, которых нет в таблице активности оборудования (например, ID производственного заказа, бейдж оператора, SKU)
- Вам требуются операции CRUD (создание, чтение, обновление, удаление) через API
- Вы интегрируете данные об оборудовании с другими бизнес-процессами (контроль качества, управление запасами, техническое обслуживание)
- Вы хотите соотнести данные об оборудовании с рабочими заказами, партиями или производственными графиками
Используйте как таблицу активности оборудования, так и таблицы Tulip
Таблица активности оборудования (через триггеры оборудования):
- Регистрируйте исходные изменения состояния
- Рассчитывайте показатели OEE
Таблица Tulip (через автоматизацию или триггеры приложений):
- Добавляйте к данным об оборудовании бизнес-контекст
- Включение интеграций на основе API
- Связь с рабочими заказами, записями о качестве и другими данными
Пример архитектуры
Примечание: под «автоматизацией» подразумеваются Tulip Automations.
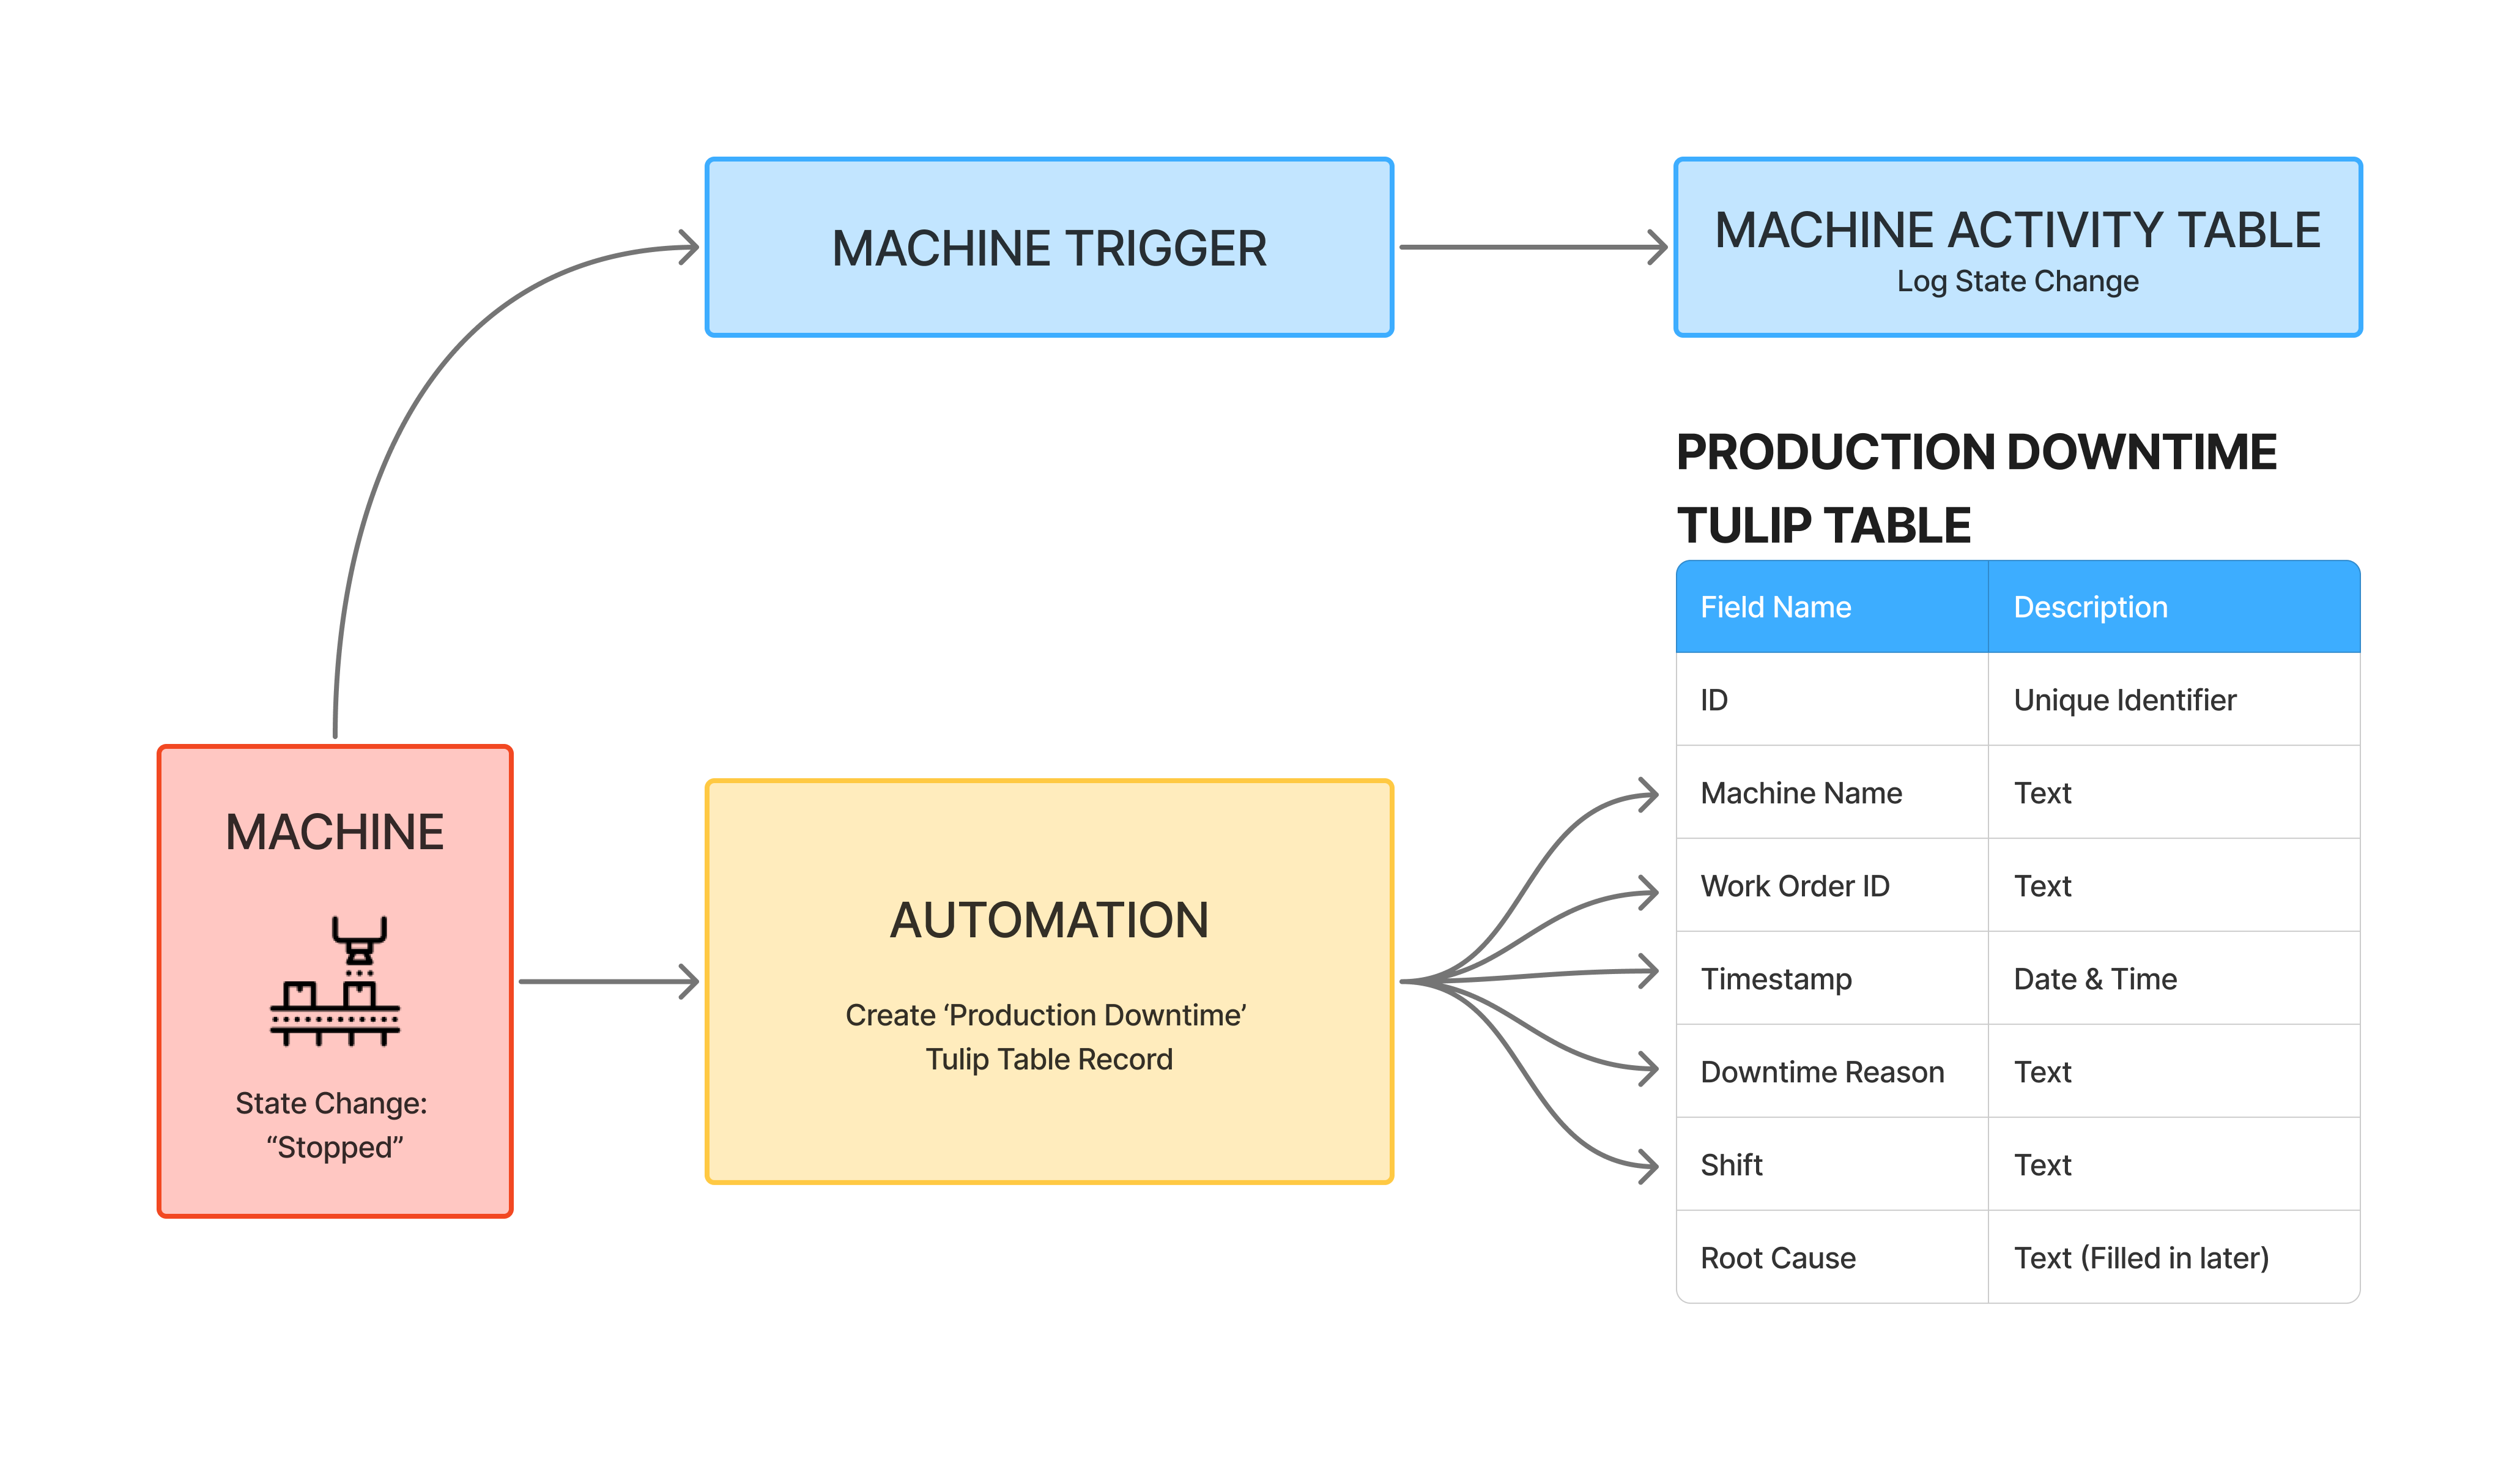
Эта гибридная модель обеспечивает:
- панели мониторинга OEE на основе таблицы активности оборудования
- Анализ первопричин на основе таблицы Tulip с доступом к API для внешних инструментов бизнес-аналитики
Обработку ручных данных с учетом переделок и брака
Задача: Станки автоматически передают данные о количестве деталей, но человеческий фактор (переделка, брак, ручные настройки) требует ручного ввода. Как согласовать автоматические подсчёты станков с ручными корректировками?
Не допускайте искажения данных, поступающих со станков
Не пытайтесь уменьшать количество деталей, зарегистрированное станком, когда оператор регистрирует переделку.
Почему это не работает: станок не понимает человеческого контекста. Если вы записываете данные обратно в станок, вы повреждаете исходный источник данных.
Разделяйте источники достоверных данных
- Пусть станок сообщает исходные данные о количестве деталей.
- Используйте отдельную таблицу для ручных корректировок.
- Рассчитывайте чистый объем производства с помощью выражений.
Пример модели данных
Таблица активности машины (автоматическая):
- Количество деталей: 104 (исходные данные, выведенные машиной)
- Браков: 0 (станок не отслеживает)
Таблица журнала производства (таблица Tulip, через приложение):
- Идентификатор: 12345
- Заказ на работу: WO-5678
- Идентификатор станка: CNC-001
- Общее количество деталей: 104 (скопировано со станка по окончании цикла)
- Количество переделок: 4 (введено оператором)
- Количество брака: 0
- Число готовых деталей: 100 (рассчитано: общее количество – переделанные детали – брак)
- Временная метка
Рабочий процесс приложения:
- Оператор запускает цикл и выбирает производственное задание
- Станок работает и автоматически увеличивает количество деталей
- Оператор замечает, что 4 детали требуют доработки, и пропускает их повторно
- Счетчик машины увеличивается до 104 (машина насчитала 104 детали)
- Оператор завершает цикл, и приложение создает запись в журнале производства
- Приложение копирует количество деталей, учтенное станком (104), в поле «Общее количество деталей»
- Оператор вручную вводит количество деталей, требующих доработки: 4
- Приложение рассчитывает «Число деталей нетто» = 104 – 4 = 100
Аналитика:
- OEE станка: для расчета производительности используется общее количество деталей (104)
- Отчеты по производству: используют количество чистых деталей (100) для расчета фактической производительности
Дополнительная возможность: регистрация дефектов в поле «Активность станка» для расчета показателя качества OEE:
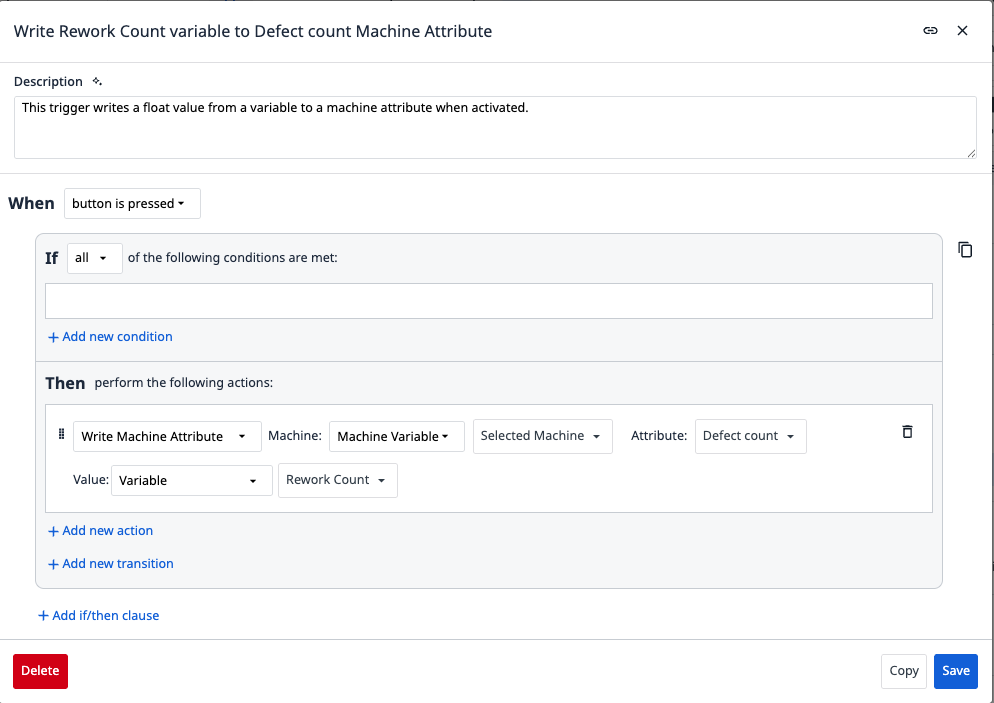
Это позволяет показателю качества OEE в процентах отражать фактический уровень брака при сохранении исходных данных подсчёта станка.
Дополнительная информация
{{snippet.Нашли ли вы то, что искали?}}